Técnico de Certimet con casco de seguridad y chaleco corporativo azul colocando sensores de temperatura en horno industrial de acero inoxidable.

Hornos, muflas y estufas de laboratorio: cómo verificar su uniformidad térmica

¿Qué es la uniformidad térmica y cómo se verifica?

La uniformidad térmica de un horno, mufla o estufa es la máxima diferencia de temperatura registrada simultáneamente entre distintos puntos de su cámara útil cuando el equipo se encuentra en condiciones estables. Se verifica distribuyendo sensores o data loggers calibrados en el centro, esquinas, niveles alto y bajo y zonas cercanas a la puerta; después se estabiliza el equipo y se analiza su comportamiento espacial y temporal.
No basta con comprobar que el controlador muestra el valor programado. Un equipo puede indicar 105 °C en su pantalla y, al mismo tiempo, tener 103,5 °C cerca de la puerta y 106,8 °C en una esquina posterior.

Técnico distribuyendo sensores calibrados dentro de un horno de laboratorio para verificar su uniformidad térmica.

Calibración, verificación y mapeo térmico no son sinónimos

Concepto ¿Qué evalúa?
Calibración Determina la desviación de un termómetro, sensor o controlador frente a un patrón de referencia.
Verificación de uniformidad Evalúa cómo se distribuye la temperatura dentro de la cámara útil.
Mapeo térmico Es un estudio más completo, realizado con múltiples sensores durante un periodo definido y bajo condiciones representativas del uso real.

En una verificación espacial, uno de los indicadores básicos es:
ΔT de uniformidad = temperatura máxima – temperatura mínima
La tolerancia aceptable no es universal: debe definirse según las especificaciones del fabricante, los requisitos del proceso o el protocolo interno de validación.

Cómo verificar la uniformidad térmica paso a paso

1. Define el criterio de aceptación

Antes de medir, establece la temperatura de ensayo, la carga permitida, los puntos a evaluar y la tolerancia. Verificar “para ver qué sale” genera resultados que luego resultan difíciles de interpretar.

2. Prepara el equipo

Revisa el estado de resistencias, ventilador, burlete de puerta, bandejas y sistema de control. La carga debe ser representativa y no debe bloquear la circulación de aire o la transferencia de calor.

3. Distribuye los sensores

  • Centro de la cámara útil.
  • Esquinas y zonas de mayor riesgo térmico.
  • Niveles superior, medio e inferior.
  • Zonas cercanas a la puerta.

Los sensores deben estar calibrados y no deben tocar paredes, resistencias ni la carga directamente.

4. Estabiliza y registra

Espera hasta que el equipo alcance el equilibrio y registra durante un periodo suficiente. Una lectura aislada no representa el desempeño real del equipo.

5. Analiza los resultados

El informe debe identificar la temperatura promedio, la diferencia máxima, los puntos calientes y fríos, la estabilidad en el tiempo y, si aplica, la recuperación después de abrir la puerta.

6. Documenta las acciones

Si se detectan desviaciones, pueden requerirse redistribución de la carga, corrección del sistema de ventilación, mantenimiento del controlador o calibración de instrumentos térmicos.

Errores frecuentes durante la verificación

1. Medir únicamente con el sensor instalado por el fabricante: un solo punto no representa toda la cámara útil.

2. Usar sensores sin calibración vigente o sin trazabilidad: los resultados no serían metrológicamente confiables.

3. Sobrecargar el equipo o bloquear la circulación de aire: se generan diferencias que no representan el desempeño normal.

4. Registrar lecturas antes de alcanzar la estabilidad: la temperatura del controlador puede estar estable mientras la carga aún se encuentra en proceso de equilibrio.

5. Colocar las sondas contra paredes o resistencias: se mide la influencia local de superficies, no la temperatura del espacio útil.

6. No documentar aperturas de puerta o cambios de carga: el análisis pierde contexto y dificulta la trazabilidad del estudio.

7. Interpretar una calibración correcta del controlador como garantía de uniformidad: ambas evaluaciones son complementarias, pero no equivalentes.

¿Cuándo conviene realizar una verificación profesional?

Es recomendable cuando el equipo participa en procesos críticos, antes de una validación, después de mantenimiento importante, al cambiar la ubicación del equipo o cuando aparecen diferencias entre muestras procesadas en distintas posiciones.
En CERTIMET, el Laboratorio de Temperatura atiende la calibración, verificación y mantenimiento de hornos, muflas, estufas e instrumentos térmicos. Además, el servicio de mapeo térmico para ambientes controlados contempla:

  • Planificación del estudio según las condiciones del proceso.
  • Instalación de data loggers de temperatura calibrados y trazables.
  • Monitoreo continuo de temperatura y humedad.
  • Identificación de puntos calientes, fríos o húmedos.
  • Análisis técnico y elaboración del informe para respaldo documental.

Conclusión

La uniformidad térmica demuestra que todo el espacio útil del horno, mufla o estufa se comporta dentro del criterio establecido para el proceso. No depende solo del termómetro del controlador, sino también de la ventilación, carga, ubicación y estado general del equipo.
Una verificación documentada con sensores calibrados permite detectar puntos calientes y fríos, prevenir reprocesos y respaldar la calidad de los resultados ante auditorías.

Preguntas Frecuentes

+¿La calibración del termómetro del horno garantiza su uniformidad térmica?
No. El sensor del controlador puede estar correctamente calibrado y aun así existir diferencias de temperatura dentro de la cámara por mala distribución de la carga, problemas de ventilación o deterioro de componentes.
+¿Cuántos sensores se necesitan para verificar un horno o estufa?
No existe un número universal. Depende del volumen, la geometría, la carga y la criticidad del proceso. El estudio debe cubrir el centro, esquinas, distintos niveles y zonas próximas a la puerta.
+¿Cuál es la diferencia entre verificación térmica y mapeo térmico?
La verificación suele centrarse en comprobar la uniformidad bajo una condición estable. El mapeo térmico es un estudio más amplio, con varios sensores, registro continuo y análisis del comportamiento bajo condiciones representativas.
+¿Cada cuánto tiempo debo verificar la uniformidad térmica?
La frecuencia depende del uso, criticidad, historial del equipo y requisitos del proceso. También debe reconsiderarse después de mantenimientos relevantes, cambios de ubicación, modificaciones o alarmas térmicas inusuales.

¿Tu horno, mufla o estufa necesita demostrar uniformidad térmica ante una auditoría?
La integración de una verificación documentada, sensores calibrados y un análisis de mapeo térmico permite tomar decisiones con respaldo técnico y evitar reprocesos.

Contáctanos aquí


Sensores de pH y turbidez instalados en tuberías de una planta de tratamiento de agua industrial.

Sensores inteligentes y calibración: la base invisible de toda automatización exitosa

Sensores inteligentes y calibración: la base invisible de toda automatización exitosa

La calibración de sensores en automatización industrial es el proceso metrológico que garantiza que los instrumentos de medición entreguen valores exactos y trazables, evitando que un sistema automatizado tome decisiones sobre datos erróneos. Sin calibración periódica, sensores de pH, oxígeno disuelto, presión o temperatura generan desviaciones que comprometen la calidad del producto, la eficiencia del proceso y el cumplimiento normativo.

Los sensores como punto de partida

Un sistema automatizado toma decisiones basándose exclusivamente en lo que sus sensores le reportan. Si un sensor de oxígeno disuelto, pH, turbidez, nitrato o amonio entrega una lectura desviada, el sistema completo actuará sobre información incorrecta, sin importar cuán sofisticado sea el software de control o la arquitectura del PLC. Por esta razón, la selección del sensor adecuado para cada aplicación —considerando rango, precisión y condiciones del proceso— es una decisión tan importante como la del propio sistema de automatización.

En procesos de tratamiento de agua, por ejemplo, es común encontrar redes completas de sensores trabajando en conjunto: monitoreo de oxígeno disuelto, pH, nitrato, amonio, turbidez, cloro libre y ortofosfato, entre otros parámetros, que permiten ajustar dosificaciones y tiempos de proceso de forma automática y continua.
Dato clave: En una planta de tratamiento, un sensor de pH desviado en solo 0,5 unidades puede provocar una sobredosificación de químicos que eleve los costos operativos y genere incumplimiento de los límites de descarga.


Sensores de pH y turbidez instalados en tuberías de una planta de tratamiento de agua industrial.

¿Por qué la calibración es indispensable?

Todo sensor, sin importar su calidad, presenta desviaciones naturales con el uso y el tiempo. La calibración periódica corrige estas desviaciones y certifica que las mediciones se mantengan dentro de la exactitud requerida. Omitir este paso puede traducirse en decisiones de proceso equivocadas, sobrecostos por uso ineficiente de insumos e, incluso, incumplimientos frente a normativas de calidad.

  • Garantiza la exactitud y confiabilidad de los datos que recibe el sistema de automatización.
  • Extiende la vida útil de los instrumentos al detectar desviaciones antes de que generen fallas mayores.
  • Respalda la trazabilidad metrológica exigida por auditorías y certificaciones de calidad.
  • Previene pérdidas económicas asociadas a decisiones tomadas sobre datos incorrectos.

Buenas prácticas para mantener un sistema automatizado confiable

Establecer un cronograma de calibración basado en la criticidad de cada punto de medición, llevar un registro histórico de cada instrumento, y contar con un proveedor especializado que ofrezca tanto los equipos como el soporte técnico y los insumos necesarios (kits de reactivos, patrones de referencia, servicios de calibración certificada) son prácticas que marcan la diferencia entre un sistema automatizado que funciona de forma esporádica y uno que opera con confiabilidad real a largo plazo.

Recomendaciones prácticas:

  1. Definir frecuencias según criticidad. Un sensor en un reactor químico suele requerir calibración trimestral; uno en monitoreo ambiental, semestral.
  2. Documentar el historial. Cada certificado de calibración debe archivarse para auditorías y análisis de tendencia.
  3. Verificar la trazabilidad. Asegúrate de que tu laboratorio de calibración utilice patrones trazables a INACAL o NIST.
  4. Evaluar in-situ cuando sea necesario. Algunos sensores no pueden retirarse sin detener el proceso; en esos casos, la calibración in-situ es la mejor opción.

La importancia de la acreditación en la calibración

No toda calibración ofrece el mismo respaldo. Cuando un laboratorio está acreditado por INACAL-DA bajo la norma NTP-ISO/IEC 17025:2017, significa que sus procedimientos, personal y equipos han sido evaluados técnicamente y cumplen con estándares internacionales reconocidos.

En CERTIMET, contamos con el registro de acreditación LC-097, vigente hasta 2028, que respalda nuestras calibraciones en magnitudes como temperatura, presión, vacío, masa e instrumentos de pesaje. Esto garantiza que tus certificados sean reconocidos en auditorías y acuerdos de reconocimiento mutuo internacional.

Conclusión

La automatización no se sostiene solo en la tecnología de control: se sostiene en la calidad de la información que la alimenta. Contar con sensores adecuados y un programa de calibración riguroso es lo que realmente convierte un sistema automatizado en una herramienta confiable para la toma de decisiones.

En CERTIMET ofrecemos instrumentación de primera línea junto con servicios de calibración que aseguran la trazabilidad y exactitud que todo proceso automatizado necesita.

Preguntas Frecuentes

+¿Cada cuánto tiempo se deben calibrar los sensores industriales?
La frecuencia depende de la criticidad del proceso, las recomendaciones del fabricante y el historial de desviación del instrumento. En general, sensores en procesos químicos o de tratamiento de agua se calibran cada 3 a 6 meses, mientras que en aplicaciones menos exigentes puede ser anual. Lo importante es definir un cronograma basado en riesgo, no en costumbre.
+¿Qué pasa si no calibro los sensores de mi sistema automatizado?
Un sensor sin calibrar puede generar lecturas desviadas que el PLC o el SCADA interpretarán como reales. Esto produce decisiones de control incorrectas: sobredosificación, producto fuera de especificación, paradas de emergencia innecesarias o, lo peor, fallas que pasan desapercibidas hasta generar un incidente mayor.
+¿Qué significa que una calibración tenga trazabilidad metrológica?
Significa que el resultado de la calibración de tu sensor puede rastrearse, a través de una cadena ininterrumpida de comparaciones, hasta patrones nacionales o internacionales reconocidos (en Perú, a través de INACAL). Sin trazabilidad, el certificado de calibración no tiene validez técnica ni legal ante una auditoría.
+¿Puedo calibrar sensores de pH y oxígeno disuelto en mi planta sin detener el proceso?
Sí. En muchos casos es posible realizar la calibración in-situ, especialmente cuando los sensores están integrados en líneas de proceso que no pueden detenerse. La modalidad in-situ requiere técnicos especializados, patrones de referencia portátiles y procedimientos validados para no comprometer la integridad del sistema.

¿Tus sensores están entregando datos en los que puedes confiar?

La integración entre instrumentación de campo y sistemas de control solo funciona cuando la información es exacta. Si tu planta depende de sensores de pH, oxígeno disuelto, presión o temperatura, asegúrate de que cuenten con calibración acreditada y trazable.

Contáctanos aquí


Micrómetro de exteriores mecánico marca ACCUD con rango de 0 a 25 mm y precisión de 0.001 mm.

Pie de rey vs micrómetro: diferencias y cuándo calibrar cada instrumento

¿En qué se diferencian el pie de rey y el micrómetro?

El pie de rey y el micrómetro son instrumentos de medición dimensional complementarios: el primero ofrece versatilidad para mediciones externas, internas y de profundidad con resoluciones de 0.02 mm a 0.05 mm; el segundo alcanza mayor precisión (0.01 mm o 0.001 mm) pero está limitado a un rango específico por unidad. Ambos requieren calibración periódica en un laboratorio de calibración acreditado INACAL para garantizar trazabilidad metrológica.

¿Qué es un pie de rey y para qué sirve?

El pie de rey —también llamado calibre, vernier o calibrador— es un instrumento versátil que mide dimensiones externas, internas y profundidades en una sola herramienta. Su rango de medición suele alcanzar los 150 mm o 200 mm, y su resolución varía según el modelo:

  • Analógico (nonio): 0.05 mm o 0.02 mm de resolución.
  • Digital: hasta 0.01 mm, con lectura directa en pantalla y conversión mm/pulgadas.

Es la herramienta de primera línea en talleres mecánicos, inspección dimensional y montaje industrial porque permite verificaciones rápidas sin cambiar de instrumento. La sonda de profundidad integrada y las mordazas internas lo convierten en un equipo polivalente para el control dimensional diario.

Calibrador pie de rey digital marca ACCUD con pantalla LCD para medición de alta precisión.

¿Qué es un micrómetro y para qué sirve?

El micrómetro —o tornillo micrométrico— es un instrumento especializado diseñado para mediciones de alta precisión en un rango limitado. Cada unidad cubre típicamente 25 mm (0-25 mm, 25-50 mm, etc.), por lo que cubrir un rango amplio requiere un juego completo.
Su resolución estándar es de 0.01 mm, y los modelos digitales pueden alcanzar 0.001 mm. Se utiliza en:

  • Control de calidad crítico y validación de tolerancias estrictas.
  • Procesos de mecanizado donde la repetitividad y exactitud son prioritarias.
  • Certificación dimensional de piezas con especificaciones milimétricas ajustadas.

El principio del tornillo micrométrico y el tope de trinquete estandarizan la fuerza de contacto, eliminando el error por presión variable del operador. Esto lo hace más confiable que el pie de rey en mediciones de alta exigencia.

Micrómetro de exteriores mecánico marca ACCUD con rango de 0 a 25 mm y precisión de 0.001 mm.

Diferencias clave: pie de rey vs micrómetro

Característica Pie de rey Micrómetro
Resolución típica 0.02 mm – 0.05 mm (0.01 mm en digital) 0.01 mm (0.001 mm en digital)
Rango de medición Hasta 150-200 mm en una sola unidad 25 mm por unidad (requiere juego completo)
Tipos de medición Externa, interna y profundidad Externa (modelos específicos para interna/profundidad)
Velocidad de uso Rápido, una sola herramienta Más lento, requiere seleccionar rango
Costo Medio Alto (si se requiere cubrir rangos amplios)
Aplicación principal Verificaciones generales, inspección inicial Mediciones críticas, validación final

Conclusión de la tabla: el pie de rey es tu herramienta de diagnóstico general; el micrómetro es tu instrumento de verificación final para mediciones donde la precisión no es negociable.

¿Cuándo calibrar cada instrumento?

La frecuencia de calibración depende de la intensidad de uso, el entorno de trabajo y la criticidad del proceso. No existe una única regla, pero estas referencias te orientan:

Pie de rey

  • Uso normal: cada 6 a 12 meses.
  • Ambientes con polvo, viruta o vibraciones: cada 3 a 6 meses.
  • Señales de alerta: mordazas desgastadas, cursor con holgura, lecturas inconsistentes al medir un mismo patrón.

Micrómetro

  • Procesos de alta exigencia: cada 6 meses.
  • Uso ocasional en taller: cada 12 meses.
  • Señales de alerta: trinquete con holgura, tornillo micrométrico con fricción irregular, lecturas que se desvían del bloque patrón.

En ambos casos, la calibración debe realizarse con bloques patrón certificados trazables al SI, en un laboratorio de calibración acreditado bajo ISO/IEC 17025:2017. En el Perú, INACAL es la entidad que acredita estos laboratorios y garantiza que los certificados son reconocidos en auditorías de calidad.

4 errores comunes que afectan la calibración

1. Usar pie de rey para mediciones que requieren precisión de micrómetro. Si la tolerancia de tu pieza exige 0.01 mm, un pie de rey de 0.02 mm no es el instrumento adecuado. Esto genera rechazos injustificados o, peor, aceptaciones de piezas fuera de especificación.
2. No limpiar las superficies de contacto antes de medir. Residuos de aceite, viruta o polvo desplazan sistemáticamente la lectura. En el micrómetro, una partícula de 0.01 mm entre las mordazas introduce exactamente ese error.
3. Aplicar fuerza excesiva en el micrómetro. El tope de trinquete existe para estandarizar la fuerza de contacto. Usarlo incorrectamente —o omitirlo— deforma la medición y acelera el desgaste del tornillo micrométrico.
4. Postergar la calibración por «lecturas estables». Un instrumento puede mostrar valores consistentes pero sistemáticamente incorrectos. Solo la comparación con un patrón certificado en condiciones controladas detecta la deriva antes de que afecte tu proceso.

¿Dónde calibrar con trazabilidad garantizada?

Si tu planta o taller requiere certificados reconocidos por auditorías, necesitas un laboratorio de calibración acreditado bajo ISO/IEC 17025:2017. Un certificado de laboratorio acreditado garantiza que los patrones son trazables al SI, el procedimiento está validado, el personal está capacitado y el certificado incluye incertidumbre de medida.
En CERTIMET contamos con acreditación INACAL bajo NTP-ISO/IEC 17025:2017 con Registro No LC-097, vigente hasta el 11 de septiembre de 2028. Nuestro alcance acreditado incluye las magnitudes de masa, temperatura y presión/vacío. 

Preguntas Frecuentes

+¿Puede un pie de rey digital de alta gama reemplazar a un micrómetro?
No. Aunque algunos pie de rey digitales alcanzan 0.01 mm de resolución, el micrómetro sigue siendo superior en exactitud, repetitividad y control de fuerza de contacto gracias al tornillo micrométrico y al trinquete. Son instrumentos complementarios, no sustituibles.
+¿Qué pasa si uso un micrómetro sin calibrar en un proceso de control de calidad?
Riesgo de aceptar piezas fuera de tolerancia o rechazar piezas buenas. En auditorías de calidad, un micrómetro sin certificado de calibración vigente y trazable es un hallazgo no conforme. La calibración periódica es requisito en normas como ISO 9001 e IATF 16949.
+¿Cuál es la diferencia entre verificación intermedia y calibración metrológica?
La verificación intermedia la realiza el operador con un bloque patrón o pieza maestra para detectar desviaciones evidentes entre calibraciones. La calibración metrológica la ejecuta un laboratorio acreditado: compara con patrones certificados trazables al SI, documenta desviaciones, incertidumbre y emite un certificado válido para auditorías.
+¿Puedo calibrar mi pie de rey o micrómetro yo mismo con una regla o un patrón comprado en internet?
No. Para que una calibración tenga validez técnica y normativa, el patrón debe ser un material de referencia certificado (MRC) con trazabilidad al SI, y el procedimiento debe ejecutarse en condiciones ambientales controladas por personal capacitado. Un laboratorio acreditado INACAL bajo ISO/IEC 17025:2017 es la única garantía.

¿Tu proceso de control dimensional depende de mediciones confiables con pie de rey o micrómetro?
La integración de un programa de calibración periódica con un laboratorio de calibración acreditado INACAL es la única forma de garantizar la trazabilidad metrológica de tus instrumentos y evitar rechazos de pieza.

Contáctanos aquí


Telurómetro y megóhmetro Fluke encendidos sobre mesa de trabajo en subestación eléctrica

Telurómetro vs megóhmetro: diferencias y cuándo calibrar cada uno

En cualquier planta industrial, subestación eléctrica o área de mantenimiento, es común ver un telurómetro y un megóhmetro en la misma caja de herramientas. Ambos son instrumentos portátiles con pantalla y cables de prueba, y ambos miden resistencia eléctrica. Sin embargo, no hacen lo mismo, no se usan en los mismos equipos y no se calibran de la misma forma. Confundirlos puede llevar a mediciones erróneas, decisiones de seguridad incorrectas y, en el peor de los casos, accidentes eléctricos. En este artículo aclaramos las diferencias entre ambos instrumentos y te decimos cuándo y por qué calibrar cada uno.

Telurómetro vs megóhmetro: ¿qué los diferencia?

El telurómetro mide la resistencia de puesta a tierra de una instalación eléctrica en ohmios, mientras que el megóhmetro mide la resistencia de aislamiento de cables y equipos en megaohmios o gigaohmios. Aunque ambos son instrumentos eléctricos portátiles, miden magnitudes distintas, usan principios de medición diferentes y requieren calibración en laboratorios especializados con patrones específicos para cada magnitud.
En la práctica industrial es frecuente confundirlos o pensar que uno puede sustituir al otro. Sin embargo, usar el instrumento equivocado puede arrojar resultados sin sentido metrológico y, lo que es peor, generar una falsa sensación de seguridad en instalaciones eléctricas críticas.


Telurómetro y megóhmetro Fluke encendidos sobre mesa de trabajo en subestación eléctrica

¿Qué es un telurómetro y qué mide?

Un telurómetro —también llamado telurímetro o medidor de tierra— es un instrumento diseñado para medir la resistencia de puesta a tierra y, en algunos modelos, la resistividad del suelo. Su objetivo es verificar que el sistema de puesta a tierra (SPAT) disipe correctamente las corrientes de falla hacia el terreno, protegiendo personas y equipos.
El telurómetro inyecta una corriente alterna de baja frecuencia —próxima a la de red pero distinta de ella y sus armónicos— entre una pica auxiliar de corriente y el electrodo de tierra bajo prueba. Luego mide la caída de tensión entre el electrodo y una segunda pica de potencial, aplicando la Ley de Ohm (R = V/I) para obtener la resistencia en ohmios.
Los métodos más comunes de medición son:
  • Método de caída de potencial (3 o 4 puntas): el estándar más preciso para instalaciones nuevas y existentes.
  • Método de la pinza: permite medir sin desconectar el sistema, ideal para instalaciones críticas como centros de datos o hospitales.
Los valores típicos de resistencia de tierra deben ser bajos; en muchas normativas se exige un máximo de 20 ohmios para garantizar una disipación segura.

¿Qué es un megóhmetro y qué mide?

Un megóhmetro —también conocido como megger o medidor de aislamiento— evalúa la integridad del aislamiento eléctrico en cables, motores, transformadores, generadores y tableros. A diferencia del telurómetro, no mide tierra: mide cuán efectivo es el material aislante que evita que la corriente circule por donde no debe.
Su principio de funcionamiento consiste en aplicar una tensión continua elevada —que puede ir desde 250 V hasta 10 kV según el modelo— al componente bajo prueba y medir la corriente de fuga que atraviesa el aislamiento. Cuanto menor sea esa corriente, mayor será la resistencia de aislamiento, expresada en megaohmios (MΩ) o gigaohmios (GΩ).
Los megóhmetros digitales modernos incluyen funciones avanzadas como el cálculo automático del índice de polarización (PI) y la relación de absorción dieléctrica (DAR), útiles para diagnosticar el estado del aislamiento en transformadores y motores de gran porte.

Tabla comparativa: telurómetro vs megóhmetro

Característica Telurómetro Megóhmetro
Magnitud medida Resistencia de puesta a tierra Resistencia de aislamiento
Unidad Ohmios (Ω) Megaohmios (MΩ) / Gigaohmios (GΩ)
Principio de medición Inyección de corriente AC y caída de potencial Aplicación de alta tensión DC y medición de corriente de fuga
Tensión de prueba Baja (tensión de inyección interna) Alta (250 V a 10 kV según modelo)
Aplicación típica Verificación de SPAT en subestaciones, edificaciones, pararrayos Mantenimiento de motores, cables, transformadores y tableros
Accesorios Picas de tierra, cables de conexión, pinza amperimétrica (en algunos modelos) Puntas de prueba, cables con pinzas de cocodrilo
Calibración Comparación con décadas de resistencia patrón Verificación con resistores de alto valor patrón y fuentes de tensión calibradas

¿Cuándo calibrar un telurómetro?

La calibración de un telurómetro consiste en comparar sus lecturas de resistencia con patrones eléctricos certificados y trazables. Este proceso detecta desviaciones que, si pasan desapercibidas, pueden hacer que una instalación con resistencia de tierra inadecuada parezca dentro de rango.
Es momento de calibrar tu telurómetro cuando:
  • Ha transcurrido el intervalo definido. La frecuencia más común es anual, aunque en entornos agresivos o de alta criticidad puede acortarse a seis meses.
  • Se sospecha de lecturas inconsistentes. Si las mediciones en campo varían sin explicación entre una inspección y otra, la precaución es calibrar.
  • Después de golpes, caídas o exposición a humedad extrema. Los electrodos y cables son sensibles y afectan la precisión del conjunto.
  • Por exigencia normativa o auditoría. Los sistemas de gestión de calidad y las inspecciones reglamentarias exigen trazabilidad metrológica documentada.

¿Cuándo calibrar un megóhmetro?

La calibración del megóhmetro verifica tanto la exactitud de la resistencia de aislamiento medida como la estabilidad de la tensión de prueba que genera. Una tensión de prueba desviada puede clasificar incorrectamente un aislamiento como bueno o defectuoso, con riesgos de seguridad y operativos graves.
Programa la calibración de tu megóhmetro cuando:
  • El intervalo de calibración vigente ha vencido. Al igual que el telurómetro, la referencia habitual es anual, ajustable según el historial de deriva del equipo.
  • Realizas mantenimiento predictivo crítico. En motores de líneas de producción o transformadores de subestaciones, la fiabilidad del diagnóstico depende directamente del estado del instrumento.
  • El equipo muestra lecturas inestables o cercanas a los límites de aceptación. Ante la duda, calibrar siempre es más económico que un fallo no detectado.
  • Antes de poner en servicio un equipo nuevo o tras una reparación mayor. La verificación inicial garantiza que el instrumento parte de una condición conocida.

Normas y trazabilidad: ¿por qué importan?

La calibración solo genera confianza si está respaldada por un laboratorio competente y acreditado. En Perú, la acreditación otorgada por INACAL bajo la norma NTP-ISO/IEC 17025:2017 garantiza que el laboratorio ha sido evaluado en competencia técnica, validación de métodos, control de patrones y gestión documental.
Los certificados emitidos bajo esta norma son válidos para auditorías de calidad, inspecciones de seguridad eléctrica y cumplimiento de sistemas de gestión. La trazabilidad de los patrones utilizados debe estar documentada hasta el SI (Sistema Internacional de Unidades) mediante una cadena ininterrumpida reconocida bajo los acuerdos ILAC MRA.
CERTIMET opera bajo un sistema de gestión de calidad que incluye procedimientos acreditados por INACAL en otras disciplinas. Para la calibración de telurómetros y megóhmetros, el Laboratorio de Electricidad garantiza trazabilidad al SI mediante patrones certificados y documentación completa.

Preguntas Frecuentes

+¿Puedo usar un megóhmetro para medir la resistencia de puesta a tierra?
No. Aunque ambos miden resistencia eléctrica, el megóhmetro aplica alta tensión continua para evaluar aislamiento y sus rangos están en megaohmios. El telurómetro inyecta corriente alterna de baja frecuencia para medir tierra en ohmios. Usar uno en lugar del otro arrojaría valores sin sentido metrológico y podría dañar el instrumento o la instalación.
+¿Con qué frecuencia debo calibrar un telurómetro y un megóhmetro?
La frecuencia de referencia más común para ambos es anual. Sin embargo, el intervalo óptimo depende del uso, el entorno operativo y el historial de deriva del equipo. En procesos críticos o ambientes agresivos puede ser semestral; en equipos con historial estable, puede extenderse evaluando el riesgo según criterios de ILAC-G24.
+¿Qué pasa si mi telurómetro o megóhmetro está fuera de tolerancia?
Si el error detectado supera los límites aceptables, el instrumento no debe usarse para mediciones que sustenten decisiones de seguridad o calidad. En algunos casos es posible ajustar el equipo y reverificar. Si no es recuperable, el certificado de calibración documenta la desviación y justifica su baja y reposición.
+¿Puedo calibrar estos instrumentos en mi planta o debe ser en laboratorio?
La calibración in situ es posible para verificaciones rápidas, pero tiene limitaciones de exactitud y trazabilidad. Para auditorías formales y cumplimiento normativo, la calibración en laboratorio acreditado es la opción reconocida, ya que garantiza condiciones ambientales controladas, patrones de mayor exactitud y documentación completa.

¿Tu programa de mantenimiento eléctrico depende de diagnósticos confiables?
La integración de un programa de calibración periódica con un laboratorio acreditado INACAL es la única forma de garantizar la trazabilidad metrológica de tus instrumentos y evitar costosas fallas en tu planta.

Contáctanos aquí


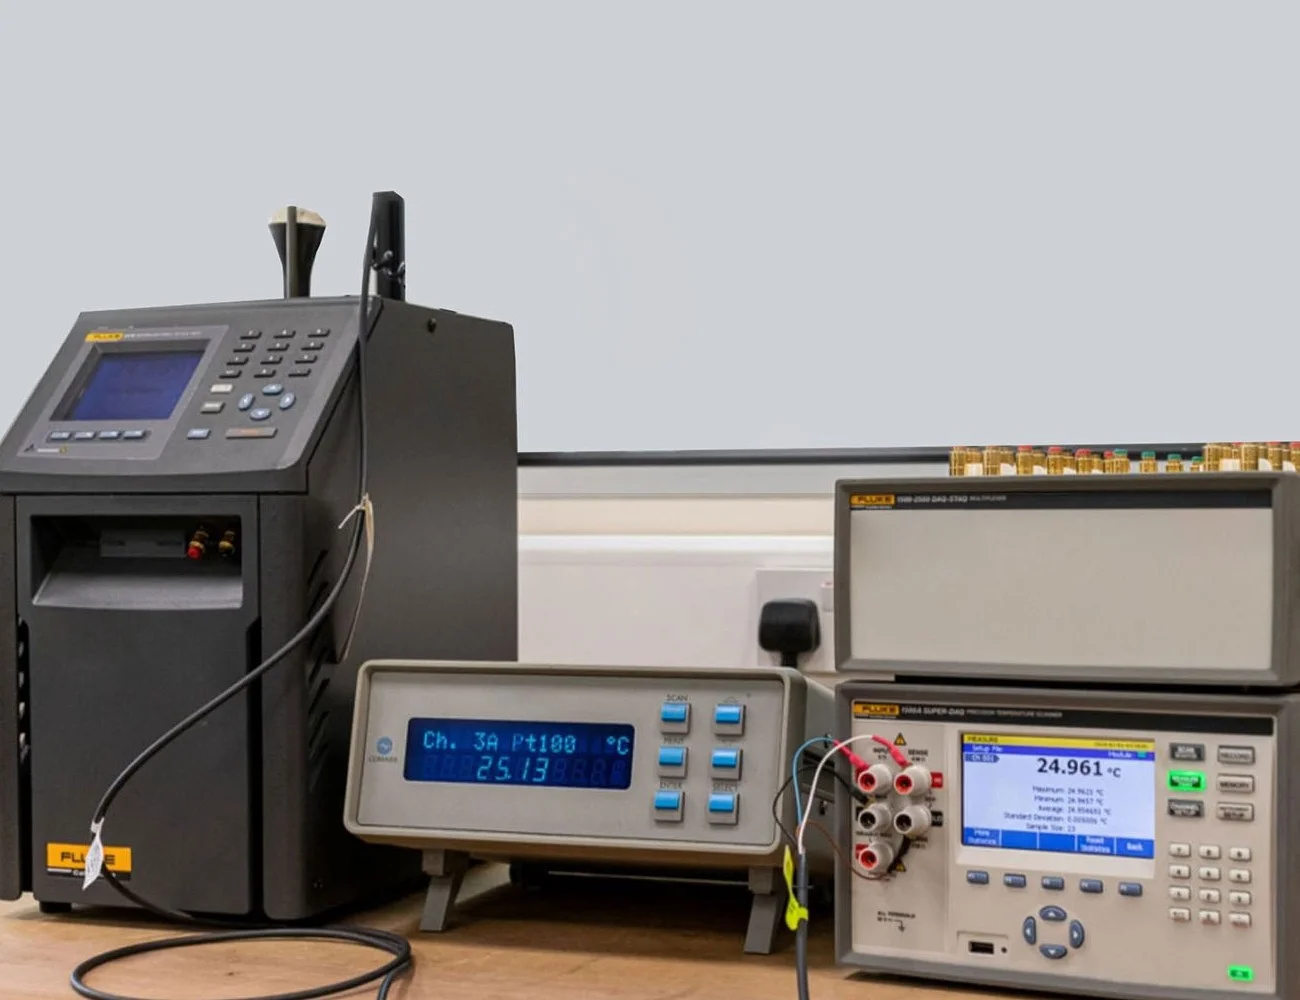
PORTADA-Rol de la calibración en la verificación de incertidumbre de un termómetro_calibración de termómetros-peru-CERTIMET

Rol de la calibración en la verificación de incertidumbre de un termómetro

En los procesos industriales, la temperatura es una de las variables más críticas para garantizar calidad, seguridad y estabilidad operativa. Sin embargo, con el paso del tiempo, los termómetros pueden presentar desviaciones que afectan directamente la confiabilidad de las mediciones.

Por ello, la calibración no debe verse únicamente como un requisito documental. En realidad, es una herramienta clave para verificar la incertidumbre del instrumento y asegurar que los resultados obtenidos sean técnicamente confiables.

Actualmente, sectores como alimentos, farmacéutica, metalmecánica y laboratorios dependen de mediciones precisas para cumplir normas de calidad y evitar pérdidas económicas derivadas de errores térmicos. 

¿Qué es la incertidumbre en un termómetro?

La incertidumbre es el margen dentro del cual puede variar una medición respecto al valor real. En otras palabras, permite conocer qué tan confiable es el dato que entrega un instrumento.

Aunque un termómetro indique una temperatura específica, siempre existe un pequeño rango de variación asociado a factores como:

> Desgaste del sensor.

> Frecuencia de uso.

> Cambios térmicos constantes.

> Condiciones de almacenamiento.

> Manipulación inadecuada.

Por esta razón, la calibración permite identificar esa variación y determinar si el instrumento aún cumple con las tolerancias requeridas para el proceso.

La calibración como garantía de calidad y seguridad

En muchas industrias, una mínima desviación térmica puede generar consecuencias importantes. Por ejemplo:

> En la industria alimentaria, una mala medición puede comprometer la inocuidad del producto.

> En farmacéutica, puede afectar la estabilidad de vacunas o medicamentos.

> En metalmecánica, un tratamiento térmico incorrecto puede alterar las propiedades del material.

Por ello, realizar calibraciones periódicas ayuda a reducir riesgos operativos y mantener la trazabilidad de las mediciones.

“Un equipo bien calibrado permite evitar pérdidas, variaciones de calidad y riesgos que puedan afectar la imagen de una organización”.

Además, contar con instrumentos calibrados facilita el cumplimiento de auditorías y normativas técnicas nacionales e internacionales.

Etapas clave de una calibración de termómetros

Una calibración profesional no consiste únicamente en emitir un certificado. El proceso involucra varias etapas técnicas para garantizar resultados confiables.

1. Evaluación inicial del instrumento

Primero, el termómetro se compara con patrones de referencia trazables para identificar posibles desviaciones.

2. Análisis de resultados

Luego, se verifica si el error encontrado se encuentra dentro de los límites aceptables del proceso.

3. Ajuste del equipo

Si el instrumento presenta desviaciones importantes, se realizan los ajustes correspondientes para recuperar su exactitud.

4. Verificación final

Finalmente, se ejecuta una nueva calibración para confirmar que el equipo cumple con los parámetros establecidos.

Este procedimiento debe realizarse en laboratorios especializados y con patrones calibrados que garanticen trazabilidad metrológica.

Controles intermedios: una práctica recomendada

Además de las calibraciones programadas, muchas empresas implementan controles intermedios para verificar el comportamiento del instrumento entre un servicio y otro.

Uno de los métodos más utilizados es la verificación mediante punto de hielo, especialmente en termómetros industriales. Esta práctica ayuda a detectar desviaciones tempranas y prevenir errores en producción.

Asimismo, los controles intermedios permiten:

> Supervisar la estabilidad del sensor.

> Detectar daños por manipulación.

> Verificar condiciones de almacenamiento.

> Reducir riesgos de mediciones fuera de tolerancia.

La trazabilidad metrológica y su impacto en la industria

La trazabilidad es el vínculo técnico que conecta las mediciones de un instrumento con patrones nacionales e internacionales.

Por ello, un certificado de calibración emitido por un laboratorio acreditado garantiza que las mediciones fueron realizadas bajo procedimientos controlados y técnicamente válidos.

Esta trazabilidad es especialmente importante en sectores como:

> Industria farmacéutica.

> Laboratorios.

> Alimentos y bebidas.

> Automotriz.

> Aeroespacial.

> Procesos industriales críticos.

Sin evidencia metrológica confiable, los datos obtenidos por un termómetro podrían perder validez frente a auditorías o inspecciones técnicas.

Conclusión

La calibración cumple un rol fundamental en la verificación de la incertidumbre de un termómetro. Gracias a este proceso, las empresas pueden garantizar mediciones confiables, mejorar la calidad de sus procesos y reducir riesgos operativos.

Además, trabajar con laboratorios especializados y acreditados permite asegurar trazabilidad, precisión y cumplimiento técnico en cada medición.

En un entorno industrial donde cada grado puede influir en la seguridad y la calidad del producto final, verificar la incertidumbre de los instrumentos ya no es una opción, sino una necesidad para mantener operaciones confiables y eficientes.

Rol de la calibración en la verificación de incertidumbre de un termómetro_calibración de termómetros-peru-CERTIMET

¿Necesitas verificar la incertidumbre de tus termómetros?
Contar con instrumentos calibrados y trazables permite asegurar mediciones confiables, reducir errores y mantener la calidad de tus procesos industriales.

Contáctanos aquí

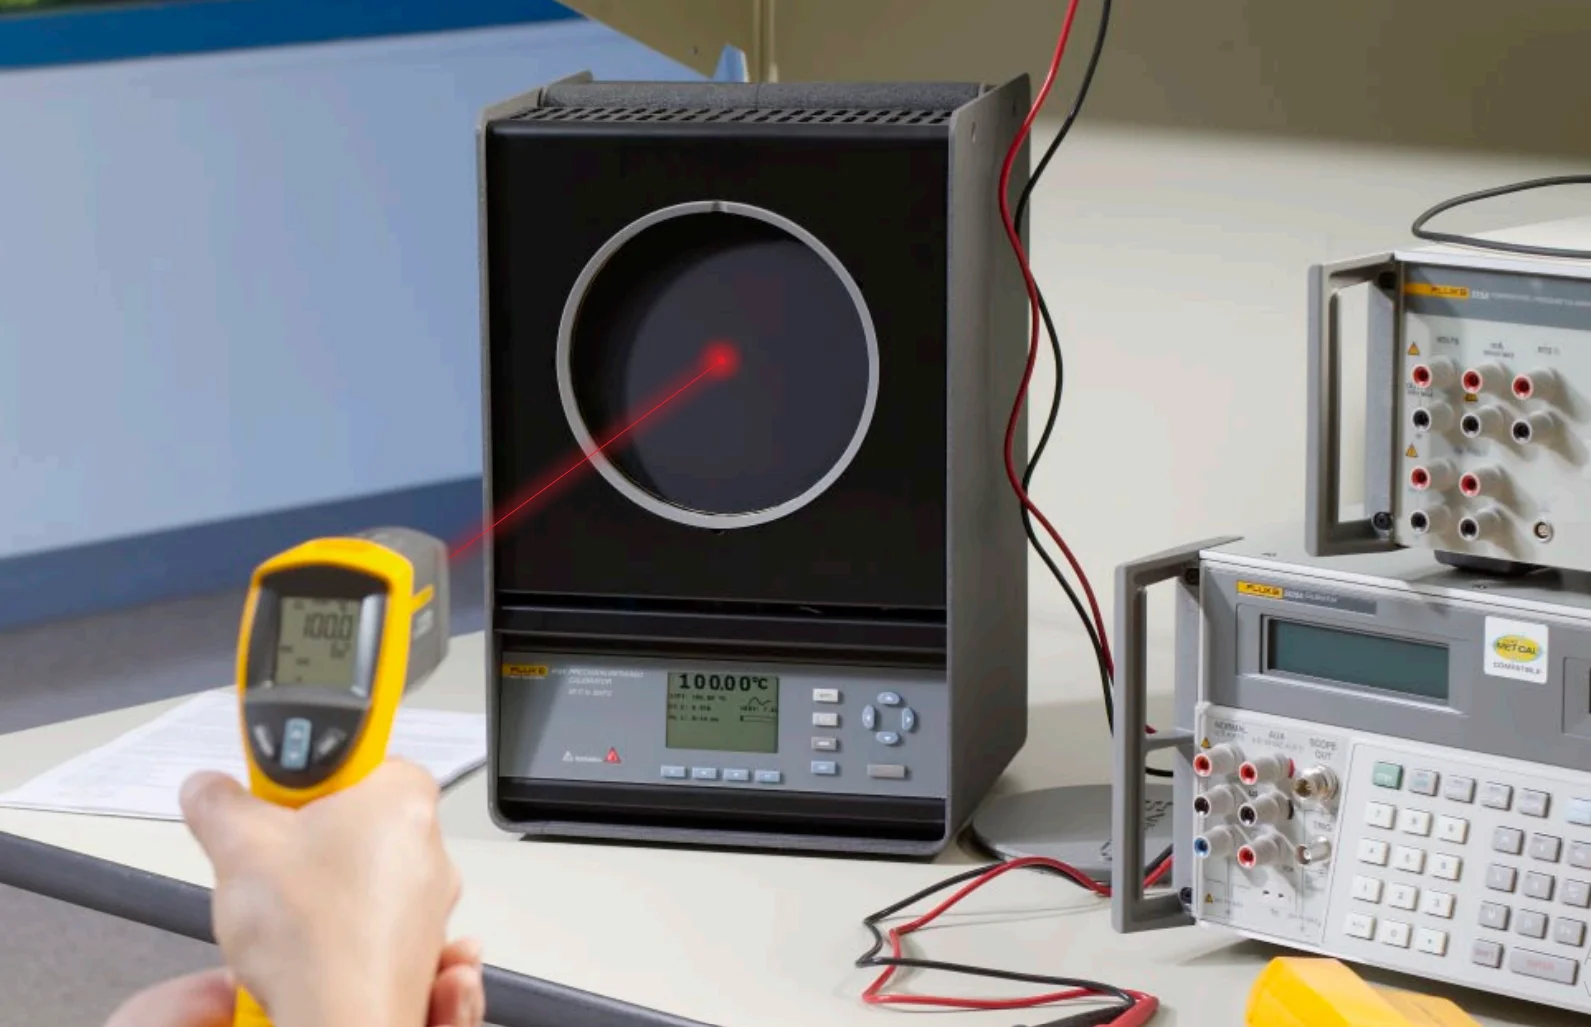
PORTADA-Calibración de Termómetros claves para asegurar mediciones confiables_calibración de termómetros-peru-CERTIMET

Calibración de Termómetros: claves para asegurar mediciones confiables

En los procesos industriales, confiar únicamente en la lectura de un termómetro puede generar una falsa sensación de seguridad. Ya sea en laboratorios, plantas de producción, sistemas HVAC o procesos térmicos críticos, una medición incorrecta puede afectar la calidad del producto, incrementar costos operativos e incluso comprometer la seguridad.

Por ello, la calibración de termómetros no debe verse solo como un requisito documental. En realidad, es un proceso técnico que garantiza la trazabilidad y confiabilidad de las mediciones. Sin embargo, para obtener resultados válidos, es importante conocer qué aspectos debe cumplir un buen servicio de calibración. 

La importancia de utilizar patrones con mayor exactitud

Uno de los principios fundamentales de la metrología es que el patrón utilizado para calibrar debe tener una exactitud superior al instrumento evaluado. De esta manera, se asegura una comparación confiable y una correcta trazabilidad de la medición.

Cuando un laboratorio emplea patrones inadecuados o de menor precisión, el proceso pierde validez técnica. Además, esto puede generar errores en la interpretación de la temperatura y afectar directamente los controles de calidad de la operación.

Por ese motivo, es recomendable trabajar con laboratorios que cuenten con patrones certificados y trazables a estándares nacionales o internacionales.

Un certificado no reemplaza una correcta operación

Aunque un certificado de calibración es indispensable, este documento por sí solo no garantiza resultados precisos en planta. La correcta utilización del instrumento también influye directamente en la calidad de la medición.

Por ejemplo, factores como la profundidad de inmersión, el tiempo de estabilización o el uso de un sensor inadecuado pueden alterar significativamente la lectura de temperatura.

En consecuencia, además de calibrar los equipos periódicamente, es importante que el personal operativo conozca las buenas prácticas de medición y manipulación.

Verifique la acreditación y trazabilidad del laboratorio

Antes de contratar un servicio de calibración, es recomendable validar que el laboratorio cuente con acreditación vigente y procedimientos alineados con normas reconocidas.

Asimismo, el cliente tiene derecho a solicitar información sobre:

> Certificados de los patrones de referencia.

> Alcances de acreditación del laboratorio.

> Métodos utilizados durante la calibración.

> Incertidumbre de medición reportada.

La transparencia en estos procesos es un indicador clave de confiabilidad y competencia técnica.

¿Qué debe incluir un certificado de calibración?

Un certificado de calibración profesional debe contener información técnica clara y completa. No se trata únicamente de indicar si el instrumento “cumple” o “no cumple”.

Entre los datos más importantes que debe incluir están:

> Resultados obtenidos durante la calibración.

> Error o corrección del instrumento.

> Incertidumbre de medición.

> Condiciones ambientales del ensayo.

> Identificación del patrón utilizado.

> Trazabilidad metrológica.

Esta información permite evaluar si el termómetro es apto para el proceso donde será utilizado.

Recomendaciones después de recibir el equipo calibrado

Una vez recibido el instrumento, es recomendable realizar algunas verificaciones adicionales para asegurar la integridad del servicio:

Inspección física del equipo

Revise que el termómetro no presente golpes, daños externos o alteraciones visibles luego del servicio.

Comparación con otros instrumentos

También es útil comparar el equipo calibrado con otros termómetros de referencia dentro de la operación. Si aparecen diferencias importantes, podría ser señal de que otros instrumentos requieren mantenimiento o calibración.

Control de fechas de calibración

Finalmente, mantener un programa periódico de calibración ayuda a conservar la confiabilidad de las mediciones y evitar desviaciones en los procesos.

La calibración como parte de la confiabilidad operativa

Actualmente, la calibración de termómetros es una herramienta clave para garantizar precisión, seguridad y cumplimiento normativo. Además, permite tomar decisiones basadas en datos confiables y mantener la estabilidad de los procesos térmicos.

Por ello, trabajar con laboratorios especializados y con trazabilidad acreditada ayuda a fortalecer la calidad operativa y reducir riesgos asociados a mediciones incorrectas.

Calibración de Termómetros claves para asegurar mediciones confiables_calibración de termómetros-peru-CERTIMET

¿Sus termómetros cuentan con una calibración confiable y trazable?
Un servicio de calibración realizado con patrones certificados y procedimientos adecuados ayuda a garantizar mediciones precisas, estabilidad operativa y cumplimiento de los estándares de calidad.

Contáctanos aquí

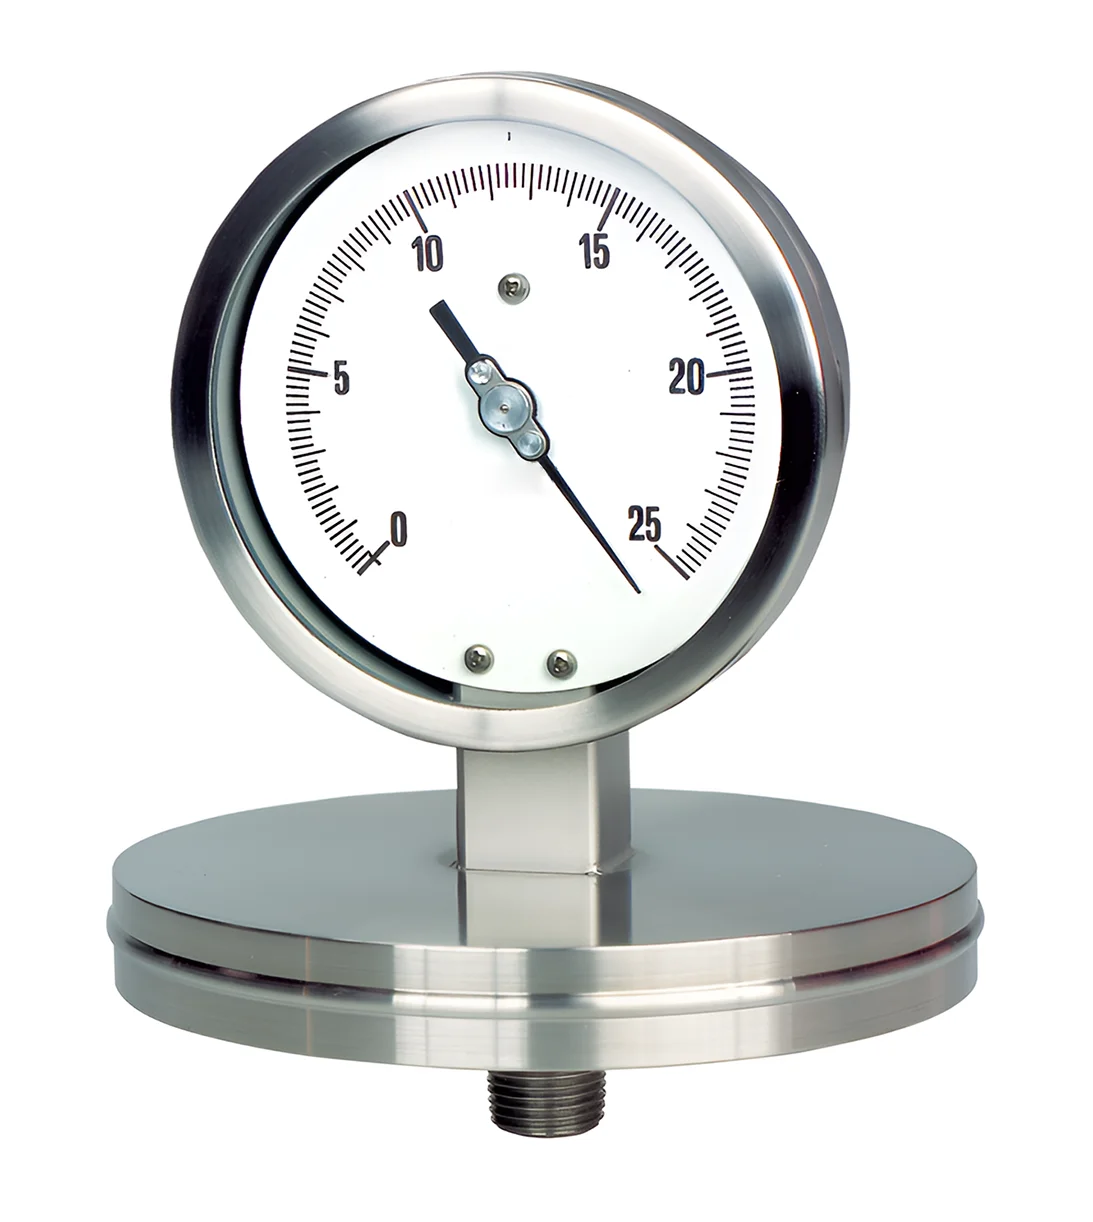
PORTADA-Nuevas normas DIN para manómetros de alta presión, presión absoluta y diferencial_normas DIN para manómetros-peru-CERTIMET

Nuevas normas DIN para manómetros de alta presión, presión absoluta y diferencial

En la industria moderna, trabajar con sistemas de alta presión exige instrumentos cada vez más precisos, resistentes y seguros. Sectores como energía, petróleo, manufactura y procesos químicos operan diariamente bajo condiciones extremas donde un pequeño error de medición puede comprometer equipos, procesos e incluso la seguridad del personal.

Frente a este escenario, las nuevas normas DIN 16001, DIN 16002 y DIN 16003 marcan un avance importante en la regulación de manómetros de presión alta, presión absoluta y presión diferencial. Estas normativas establecen criterios más rigurosos para garantizar estabilidad, confiabilidad y protección en aplicaciones críticas. 

DIN 16001: control y seguridad en aplicaciones de alta presión

Durante muchos años, la norma EN 837-1 fue la referencia principal para manómetros mecánicos. Sin embargo, su alcance estaba limitado a aplicaciones de hasta 1.600 bar.

Actualmente, los procesos industriales requieren trabajar con presiones mucho mayores. Por ello, la norma DIN 16001 regula instrumentos diseñados para operar entre 1.600 y 10.000 bar.

Además, esta normativa establece condiciones estrictas de funcionamiento:

> La presión máxima solo puede aplicarse durante periodos cortos.

> La carga estática se limita al 75 % del rango total.

> Los instrumentos deben incorporar sistemas avanzados de protección.

En este contexto, la categoría de seguridad S3 se vuelve obligatoria. Este diseño incluye:

> Vidrio de seguridad multicapa

> Disco antirotura

> Pared interna de protección

Gracias a ello, en caso de una falla interna, los componentes y fluidos se liberan hacia la parte posterior del instrumento, reduciendo el riesgo para el operador.

DIN 16002: estabilidad en mediciones de presión absoluta

La medición de presión absoluta requiere un alto nivel de estabilidad y exactitud. Incluso pequeñas variaciones atmosféricas pueden afectar considerablemente los resultados.

Por esta razón, la norma DIN 16002 establece requisitos específicos para mantener una cámara de referencia hermética y estable a largo plazo.

Para lograrlo, se utilizan materiales y procesos de fabricación capaces de minimizar fugas y garantizar la confiabilidad de la medición.

Asimismo, la norma reconoce diferentes elementos sensores utilizados en este tipo de instrumentos:

> Tubo Bourdon

> Membrana

> Cápsula

> Fuelle

Cada uno cumple funciones específicas según el rango y la sensibilidad requerida en la aplicación industrial.

DIN 16003: mayor precisión en presión diferencial

La presión diferencial es una variable crítica en sistemas de filtración, salas limpias, monitoreo de flujo y control de procesos.

En este sentido, la norma DIN 16003 aporta criterios claros para definir y controlar la presión estática que actúa simultáneamente sobre ambos lados del instrumento.

Además, obliga a los fabricantes a declarar las posibles desviaciones de medición ocasionadas por estas condiciones operativas.

Otro aspecto importante es la estandarización de las conexiones. Esto facilita:

> La sustitución de instrumentos

> La compatibilidad entre fabricantes

> La reducción de tiempos de mantenimiento

Como resultado, las plantas industriales pueden optimizar sus procesos de instalación y minimizar tiempos de parada.

Pruebas más exigentes para garantizar confiabilidad

Las nuevas normas DIN también incorporan pruebas de validación mucho más rigurosas.

Entre los principales requisitos destacan:

Ciclos de presión

Los manómetros deben soportar miles de ciclos de carga sin perder estabilidad ni precisión.

Control de fugas

Las tasas de fuga permitidas son extremadamente bajas, garantizando hermeticidad y confiabilidad operativa.

Resistencia mecánica

Los equipos deben resistir sobrepresiones y condiciones extremas durante largos periodos de trabajo continuo.

Estas pruebas permiten asegurar un funcionamiento seguro incluso en aplicaciones industriales de alta exigencia.

La importancia de la calibración y la trazabilidad

Contar con instrumentos diseñados bajo normas internacionales es fundamental. Sin embargo, para asegurar resultados confiables, también es indispensable realizar calibraciones periódicas.

La calibración permite:

> Verificar la exactitud del instrumento

> Detectar desviaciones de medición

> Garantizar trazabilidad metrológica

> Cumplir requisitos de auditoría y calidad

Por ello, trabajar con laboratorios acreditados y procedimientos trazables contribuye a mantener la confiabilidad de los sistemas de medición industrial.

Conclusión: normas más estrictas para procesos más seguros

Las normas DIN 16001, 16002 y 16003 representan un avance importante en la medición industrial de presión. Gracias a estos estándares, los manómetros actuales ofrecen mayores niveles de seguridad, estabilidad y precisión para aplicaciones críticas.

Además, la combinación entre instrumentación adecuada, mantenimiento preventivo y calibración periódica permite reducir riesgos operativos y mejorar la confiabilidad de los procesos.

En una industria donde cada bar puede marcar la diferencia, la verdadera pregunta es:
¿sus instrumentos de presión cumplen con los estándares que exige la operación moderna?

Nuevas normas DIN para manómetros de alta presión, presión absoluta y diferencial_normas DIN para manómetros-peru-CERTIMET

¿Tus instrumentos de presión cumplen con los nuevos estándares de seguridad y precisión?
La calibración y verificación periódica de manómetros ayuda a garantizar mediciones confiables y un mejor desempeño en aplicaciones industriales críticas.

Contáctanos aquí

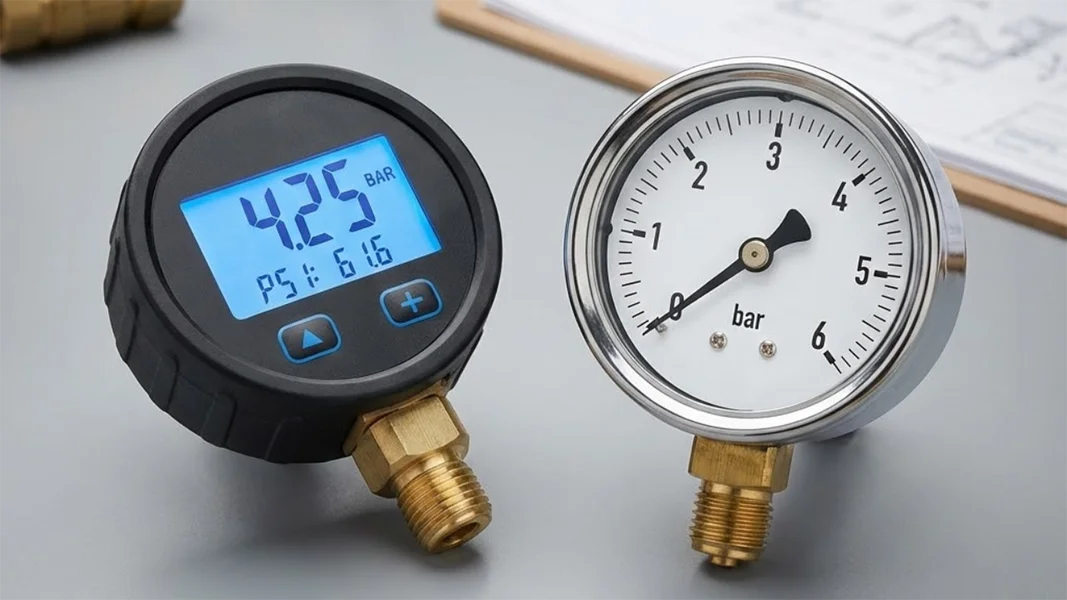
PORTADA-Manómetros mecánicos vs. electrónicos ¿cuál ofrece mayor precisión industrial?_manómetros mecánicos y electrónicos-peru-CERTIMET

Manómetros mecánicos vs. electrónicos: ¿cuál ofrece mayor precisión industrial?

 En los procesos industriales, la medición de presión es fundamental para garantizar seguridad, continuidad operativa y control de calidad. Durante años, los manómetros mecánicos fueron la solución más utilizada debido a su simplicidad y bajo costo. Sin embargo, las exigencias actuales de precisión y monitoreo han impulsado la adopción de tecnologías electrónicas más avanzadas.

Hoy en día, comparar un manómetro mecánico con uno electrónico no solo implica analizar el tipo de lectura. También significa evaluar confiabilidad, estabilidad, mantenimiento y capacidad de integración con sistemas industriales modernos. 

¿Cómo funciona un manómetro mecánico?

Los manómetros mecánicos utilizan principalmente un tubo Bourdon, un componente metálico que se deforma cuando recibe presión. Ese movimiento interno se transmite mediante engranajes hasta una aguja indicadora.

Aunque este sistema ha sido ampliamente utilizado en la industria, presenta ciertas limitaciones cuando trabaja en ambientes con vibraciones, pulsaciones o uso continuo.

Entre sus principales características destacan:

> Diseño simple y económico

> No requiere alimentación eléctrica

> Fácil instalación en aplicaciones básicas

Sin embargo, la presencia de piezas móviles genera desgaste con el tiempo, afectando la estabilidad de la medición.

Las limitaciones de la medición mecánica

Uno de los principales desafíos de los manómetros analógicos es la precisión. En muchos casos, la lectura depende de la interpretación visual del operador.

Además, factores como:

> Vibraciones constantes

> Golpes de presión

> Desgaste mecánico

> Fricción interna

pueden provocar desviaciones o errores de lectura.

Asimismo, aparece el fenómeno conocido como histéresis, donde la medición cambia dependiendo de si la presión aumenta o disminuye. Esto puede afectar el control del proceso y generar decisiones operativas incorrectas.

Por ello, en aplicaciones críticas, estas variaciones representan un riesgo importante para la confiabilidad del sistema.

Manómetros electrónicos: mayor precisión y estabilidad

A diferencia de los modelos mecánicos, los manómetros electrónicos utilizan sensores digitales para convertir la presión en señales precisas y estables.

Gracias a esta tecnología, ofrecen ventajas importantes para procesos industriales modernos:

> Mayor exactitud de medición

> Lectura digital clara y directa

> Eliminación de errores de interpretación

> Mejor estabilidad frente a vibraciones

Además, muchos equipos electrónicos cuentan con pantallas de alta resolución y capacidad para visualizar variaciones mínimas de presión en tiempo real.

Esto permite un monitoreo más confiable y una mejor toma de decisiones en procesos críticos.

Resistencia industrial y protección avanzada

Existe la idea de que los equipos electrónicos son más delicados. Sin embargo, los dispositivos industriales actuales están diseñados para operar en ambientes exigentes.

Muchos manómetros electrónicos incorporan:

> Protección IP67 contra polvo y humedad

> Carcasas resistentes a impactos

> Protección frente a sobrepresión

> Alta resistencia a vibraciones industriales

Gracias a ello, pueden utilizarse en sectores como minería, petróleo, manufactura y plantas químicas sin comprometer la estabilidad de la medición.

Integración con sistemas de automatización

Otra gran diferencia es la capacidad de integración. Mientras los manómetros mecánicos solo muestran información localmente, los electrónicos pueden conectarse a sistemas de control industrial.

Esto permite:

> Monitoreo remoto de presión

> Registro automático de datos

> Alarmas en tiempo real

> Integración con PLC y SCADA

Además, algunos modelos incluyen comunicación inalámbrica y funciones de data logging, facilitando auditorías, mantenimiento predictivo y control de calidad.

¿Cuál es la mejor opción para la industria?

La elección dependerá del tipo de aplicación y del nivel de precisión requerido.

Los manómetros mecánicos son recomendables para:

> Procesos simples

> Aplicaciones de bajo costo

> Sistemas con requerimientos básicos de monitoreo

Los manómetros electrónicos son ideales para:

> Procesos críticos

> Automatización industrial

> Sistemas con monitoreo continuo

> Aplicaciones que requieren alta exactitud

En entornos donde la confiabilidad y la trazabilidad son fundamentales, los equipos electrónicos ofrecen una ventaja considerable.

Conclusión: precisión y confiabilidad para una mejor operación

La medición de presión ha evolucionado junto con las necesidades de la industria. Actualmente, las plantas requieren instrumentos más precisos, resistentes y compatibles con sistemas automatizados.

Si bien los manómetros mecánicos siguen siendo útiles en aplicaciones básicas, los electrónicos permiten un mayor nivel de control, estabilidad y eficiencia operativa.

Por ello, implementar instrumentos calibrados y respaldados por laboratorios acreditados contribuye a asegurar mediciones confiables y procesos más seguros.

Al final, la verdadera pregunta es:
¿su sistema actual de medición está preparado para las exigencias de precisión de la industria moderna?

Manómetros mecánicos vs. electrónicos ¿cuál ofrece mayor precisión industrial?_manómetros mecánicos y electrónicos-peru-CERTIMET

¿Tus instrumentos de presión ofrecen la precisión que tu operación necesita?
Una correcta selección y calibración de manómetros permite mejorar el control, reducir errores y optimizar la confiabilidad de los procesos industriales.

Contáctanos aquí

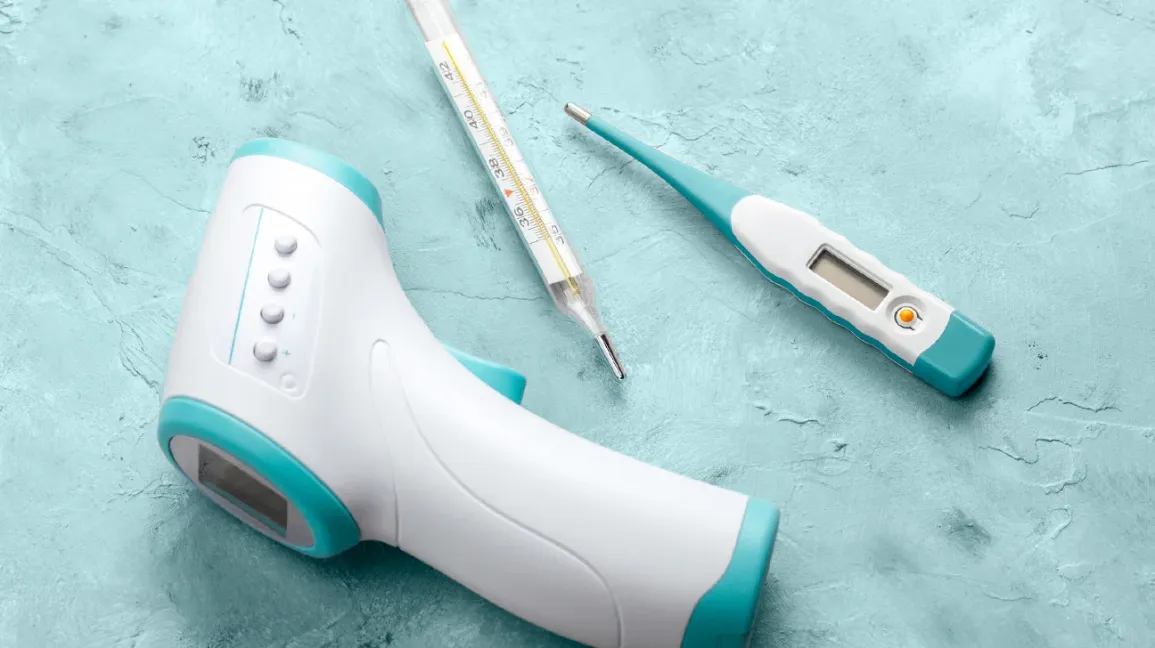
PORTADA-¿Son confiables los termómetros clínicos? Cómo asegurar mediciones precisas de temperatura_termómetros clínicos confiabilidad-peru-CERTIMET

¿Son confiables los termómetros clínicos? Cómo asegurar mediciones precisas de temperatura

 La medición de la temperatura corporal es un procedimiento cotidiano en entornos clínicos y domésticos. Sin embargo, no todas las lecturas garantizan un resultado confiable.

Aunque los termómetros digitales e infrarrojos ofrecen rapidez, su precisión depende de factores técnicos que muchas veces se pasan por alto. Sin trazabilidad ni calibración adecuada, el valor mostrado puede no reflejar la temperatura real del paciente. 

Temperatura corporal: entre estimación y valor real

En la práctica, la temperatura suele medirse en zonas como la axila, la boca o la frente. Estas ubicaciones, si bien son prácticas, no siempre representan la temperatura central del cuerpo.

Desde un enfoque metrológico, estas mediciones son estimaciones que requieren correcciones para aproximarse al valor real. En aplicaciones médicas críticas, se utilizan puntos de medición más representativos, como:

> Membrana timpánica

> Esófago

> Vejiga

> Arteria pulmonar

Por lo tanto, es importante entender que no todas las mediciones tienen el mismo nivel de confiabilidad.

Termómetros infrarrojos: rapidez con variables críticas

Los termómetros sin contacto, especialmente los de frente, se popularizaron por su rapidez. No obstante, su precisión puede verse afectada por múltiples factores externos.

Entre los más relevantes se encuentran:

> Condiciones ambientales (temperatura, corrientes de aire)

> Estado de la piel (sudor, sequedad)

> Distancia y ángulo de medición

> Estado fisiológico del paciente

Debido a estas variables, la medición puede presentar desviaciones si no se controla el entorno o el equipo no está correctamente validado.

El riesgo de equipos no certificados

Un problema frecuente es el uso de dispositivos que no cumplen con estándares clínicos. En muchos casos, se trata de equipos diseñados para uso general, pero utilizados en aplicaciones médicas.

Esto genera riesgos importantes, ya que:

> No cuentan con validación técnica para uso clínico

> Pueden presentar errores sistemáticos

> No garantizan repetibilidad en las mediciones

Por ello, seleccionar equipos adecuados es fundamental para evitar diagnósticos incorrectos.

Calibración y trazabilidad: la base de la confiabilidad

Para asegurar que un termómetro clínico entregue resultados válidos, es indispensable que cuente con calibración y trazabilidad metrológica.

Este proceso permite:

> Determinar la incertidumbre de la medición (margen de error)

> Identificar posibles desviaciones del equipo

> Garantizar comparabilidad con estándares de referencia

Además, la calibración debe realizarse de forma periódica en laboratorios acreditados, asegurando que el instrumento mantenga su desempeño en el tiempo.

Importancia de la calibración periódica

Un termómetro puede perder precisión con el uso, el tiempo o las condiciones de operación. Por ello, confiar únicamente en la lectura sin verificar su estado puede generar errores.

Implementar un programa de calibración permite:

> Mantener la confiabilidad de las mediciones

> Cumplir con estándares de calidad

> Reducir riesgos en la toma de decisiones clínicas

Conclusión: medir no es suficiente, hay que asegurar la precisión

Los termómetros clínicos son herramientas fundamentales, pero su confiabilidad depende de factores técnicos que deben ser gestionados adecuadamente.

No basta con obtener una lectura rápida. Es necesario asegurar que esa medición sea precisa, trazable y respaldada por un proceso de calibración.

Solo así se puede garantizar que los datos utilizados en el diagnóstico sean realmente confiables.

¿Son confiables los termómetros clínicos? Cómo asegurar mediciones precisas de temperatura_termómetros clínicos confiabilidad-peru-CERTIMET

¿Tus termómetros clínicos son realmente precisos?
Asegura su confiabilidad con una calibración adecuada.

Contáctanos aquí

PORTADA-Cómo garantizar la trazabilidad de las mediciones de temperatura en la industria_trazabilidad de temperatura-peru-CERTIMET

Cómo garantizar la trazabilidad de las mediciones de temperatura en la industria

 En cualquier proceso industrial, la temperatura es una variable crítica. Un valor incorrecto puede generar productos fuera de especificación, aumentar el consumo energético o incluso provocar fallas operativas.

Sin embargo, ver un número en pantalla no garantiza que la medición sea confiable. Si ese dato no está respaldado por una cadena técnica sólida, la operación puede estar basada en una falsa sensación de exactitud. En este punto, la trazabilidad metrológica se convierte en un requisito esencial. 

Trazabilidad metrológica: más que un concepto, una garantía técnica

En la práctica, el término “trazabilidad” suele utilizarse de forma general. No obstante, en el ámbito industrial es necesario hablar con precisión de trazabilidad metrológica.

Este concepto se refiere a la capacidad de relacionar una medición con patrones de referencia —nacionales o internacionales— mediante una cadena continua de calibraciones documentadas, donde cada etapa incluye su respectiva incertidumbre.

En otras palabras, no basta con medir; es indispensable demostrar que la medición es válida y comparable a nivel global.

La cadena de trazabilidad: el soporte de la calidad

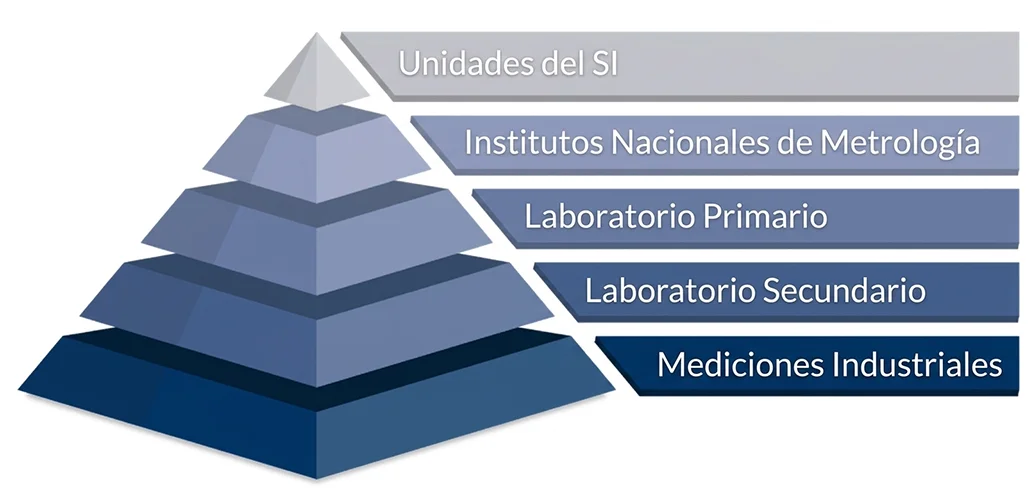
Para entender su importancia, es útil visualizar la trazabilidad como una cadena jerárquica. Cada eslabón conecta los instrumentos de planta con los estándares internacionales.

Si uno de estos eslabones falla, la validez de toda la medición se pierde.

Niveles clave de la cadena de trazabilidad:

1.- Instrumentos de proceso: sensores y termómetros instalados en campo

2.-Patrones de trabajo: equipos utilizados en laboratorios internos para verificaciones

3.-Laboratorios acreditados: responsables de calibraciones con trazabilidad certificada

4.-Patrones nacionales: entidades que aseguran la equivalencia de las mediciones

5.-Sistema Internacional (SI): referencia final basada en definiciones físicas

A medida que se asciende en esta cadena, la incertidumbre disminuye y la confiabilidad aumenta.

Elementos esenciales para asegurar la trazabilidad

Para garantizar que una medición de temperatura sea válida, no es suficiente contar con un equipo operativo. Se deben cumplir condiciones técnicas específicas:

1. Certificado de calibración

Es el documento que respalda la medición. Debe incluir resultados, condiciones del proceso y cumplimiento normativo.

2. Incertidumbre de medición

Toda medición tiene un margen de error. Este valor debe estar claramente definido, ya que permite evaluar la confiabilidad del resultado.

Sin incertidumbre declarada, la medición pierde validez técnica.

3. Calibración vigente

La trazabilidad no es permanente. Cada instrumento tiene un periodo de validez, y operar fuera de ese intervalo implica un riesgo directo para el proceso.

Riesgos de no asegurar la trazabilidad

Cuando la trazabilidad no está garantizada, los impactos pueden ser significativos:

> Decisiones basadas en datos incorrectos

> Pérdidas económicas por reprocesos o desperdicios

> Incumplimiento de normativas y auditorías

> Riesgos en la calidad y seguridad del producto

Por ello, asegurar la trazabilidad no es solo un requisito técnico, sino una estrategia para proteger la operación.

Conclusión: la trazabilidad como base de la confiabilidad

La medición de temperatura en la industria debe ir más allá de la lectura de un instrumento. Es necesario asegurar que cada dato esté respaldado por una cadena de calibración continua, documentada y vigente.

Solo así es posible garantizar procesos estables, productos conformes y cumplimiento normativo.

Cómo garantizar la trazabilidad de las mediciones de temperatura en la industria_trazabilidad de temperatura-peru-CERTIMET

¿Tus mediciones de temperatura son realmente confiables?
Asegura su trazabilidad con una calibración adecuada.

Contáctanos aquí