
Colorímetros industriales: guía de calibración y mantenimiento para tu producción
Si utilizas un colorímetro industrial en alimentos, textil o pinturas, la regla básica es: calíbralo al menos una vez al año contra patrones cromáticos certificados y trazables, y verifícalo diariamente con el azulejo patrón blanco. Así garantizas que el control de color en producción sea consistente entre lotes, turnos y proveedores. En esta guía te explicamos cómo funciona el instrumento, por qué se desvía y qué mantenimiento necesita.
¿Qué es un colorímetro industrial y cómo funciona?
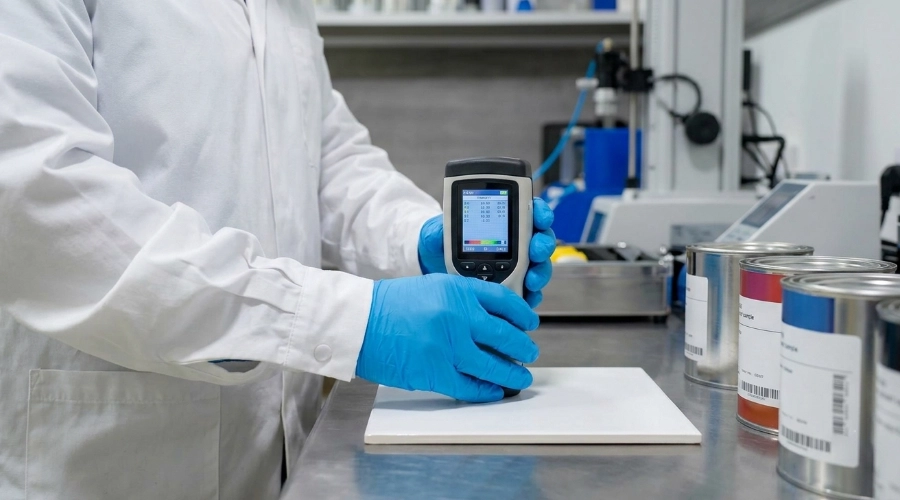
Un colorímetro es un instrumento que mide el color de una superficie a partir de la luz que esta refleja. Su operación básica tiene cuatro etapas:
-
> Fuente de luz: normalmente simula el illuminante D65 (luz de día estándar) e ilumina la muestra.
-
> Reflexión: la muestra refleja parte de esa luz.
-
> Sensor con filtros ópticos: capta la señal reflejada.
-
> Conversión numérica: el equipo transforma la señal en coordenadas CIELAB (L*, a*, b*), donde L* indica claridad, a* el eje verde-rojo y b* el eje azul-amarillo.
Gracias a esa cuantificación, dos personas en dos plantas distintas pueden hablar el mismo «idioma del color»: no «un rojo más apagado», sino «ΔE mayor a 1,5 respecto al estándar». Es la base del control de color en producción de alimentos, textil y pinturas.
¿Por qué se desvía un colorímetro?
Con el uso, el colorímetro pierde exactitud por causas muy concretas:
-
> Envejecimiento de la lámpara o LED emisor, que altera la intensidad y el espectro de la luz.
-
> Polvo, suciedad o residuos en la óptica o en la abertura de medición.
-
> Contaminación o rayadura del azulejo patrón (la placa blanca usada como referencia).
-
> Cambios bruscos de temperatura o humedad en planta.
-
> Desgaste electrónico: baterías degradadas, sensores fatigados.
-
> Golpes o caídas que desalinean la óptica interna.
El problema: la desviación casi nunca es evidente en la pantalla. El equipo «sigue marcando», pero marca mal, y las decisiones de ajuste de formulación que tomes con esas lecturas pueden arrastrar lotes completos fuera de tolerancia.
¿Cuándo calibrar un colorímetro industrial?
No existe un intervalo único, pero estas son las señales y criterios más usados:
-
> Superaste el intervalo definido. Como referencia general, muchas plantas trabajan con ciclos anuales; en uso intensivo o en controles de color críticos, el ciclo puede ser semestral o trimestral.
-
> Lecturas inconsistentes. Si dos mediciones consecutivas de la misma muestra difieren más de lo habitual, hay que actuar.
-
> Después de un evento. Golpes, caídas, reparaciones o mantenimiento del equipo.
-
> Exigencia de auditoría. Sistemas de gestión como ISO 9001 o HACCP exigen trazabilidad metrológica documentada de la instrumentación que afecta la calidad.
-
> Al recibir un equipo nuevo. Verifica su estado inicial antes de liberarlo a producción.
Comprar o mantener un equipo con estas verificaciones te garantiza mediciones técnicamente defendibles y controles internos con valor real para tu empresa.
Cómo se calibra un colorímetro: paso a paso
1. Inspección visual y limpieza óptica
El técnico revisa la abertura de medición, la óptica, el estado del azulejo patrón y la integridad física del equipo. Si el azulejo está rayado o sucio, la referencia misma está comprometida.
2. Verificación con el azulejo patrón
Se mide la placa blanca de referencia y se compara con el valor certificado del fabricante. Es la primera comprobación de estado: si el equipo ya falla aquí, el resto del proceso confirmará la desviación.
3. Comparación multipunto con patrones cromáticos certificados
El colorímetro se compara contra un juego de patrones cromáticos certificados (azulejos de colores estándar con valores asignados trazables) distribuidos a lo largo del espacio de color: claros, medios y oscuros. Se registran las lecturas del instrumento frente al valor nominal de cada patrón.
4. Evaluación del error y del ΔE
El resultado se expresa como diferencia en coordenadas L*a*b* y como ΔE (delta E), la distancia total entre el color medido y el color patrón. Un ΔE bajo indica buena concordancia; los límites aceptables dependen de tu industria y de tu tolerancia de color definida.
5. Emisión del certificado
El certificado documenta la identificación del equipo, el método, los patrones utilizados y sus certificados de trazabilidad, los resultados punto por punto y la conclusión sobre su estado. En CERTIMET, la calibración de colorímetros forma parte de nuestro servicio de metrología físicoquímica, con trazabilidad documentada de los patrones (INACAL o NIST, según el artefacto), y con opción de ejecución en laboratorio o in situ.
¿Dónde calibrar un colorímetro?
En CERTIMET, la calibración de colorímetros se ofrece dentro de nuestra división de Metrología con trazabilidad documentada de patrones. Conocer esta diferencia te evita sorpresas en auditorías y te permite elegir el servicio correcto para cada instrumento.
Mantenimiento preventivo: checklist práctico
1. Limpieza de la óptica
Limpia la abertura de medición y la óptica con el material recomendado por el fabricante (nunca con solventes agresivos). La suciedad acumulada es una de las causas más frecuentes de desviación.
2. Protección del azulejo patrón
Guárdalo en su estuche y manéjalo con guantes o pinzas. Un azulejo rayado o con huellas contamina todas tus mediciones posteriores.
3. Condiciones ambientales
Evita cambios bruscos de temperatura; no dejes el equipo al sol ni cerca de fuentes de calor. Mide siempre en condiciones estables.
4. Verificaciones de rutina
Realiza la verificación diaria con el azulejo blanco antes de mediciones críticas y usa el «cero negro» (medición del trapo negro) según el procedimiento del fabricante.
5. Registro del historial
Registra verificaciones, ajustes y servicios. Un historial completo facilita la definición de intervalos de calibración y respalda tus auditorías.
Trazabilidad: la columna vertebral del control de color
Una medición de color solo es defendible ante un cliente o una auditoría si está respaldada por una cadena de trazabilidad: tu colorímetro → patrones cromáticos certificados → patrones nacionales o internacionales → unidades SI. Sin esa cadena documentada, tu ΔE es solo un número sin respaldo.
La integración de la calibración de colorímetros con el resto de tu programa metrológico —termómetros, balanzas, medidores de pH— permite centralizar la gestión de instrumentos, los intervalos de calibración y la documentación ante auditorías.
Preguntas Frecuentes
+¿Cada cuánto tiempo debo calibrar un colorímetro industrial?
Como referencia general, una vez al año es lo habitual en la mayoría de plantas. Si el equipo se usa intensivamente, si controla colores críticos o si el fabricante lo indica, el intervalo puede reducirse a 6 o 3 meses. El intervalo óptimo se ajusta evaluando la estabilidad del equipo entre calibraciones.
+¿Verificar y calibrar son lo mismo?
No. La verificación es una comprobación rápida (por ejemplo, medir el azulejo blanco antes de cada turno) para confirmar que el equipo responde correctamente ese día. La calibración es un procedimiento completo en laboratorio con patrones certificados, que cuantifica los errores y documenta la trazabilidad. Se complementan, no se sustituyen.
+¿Qué es el ΔE y qué valor es aceptable?
ΔE es la distancia total entre dos colores en el espacio CIELAB. No existe un único límite universal: en aplicaciones exigentes se trabaja con ΔE menor a 1; en otras industrias, tolerancias de 2 a 3 son aceptables. Lo importante es que tu tolerancia esté definida, documentada y verificable con un instrumento calibrado.
+¿La calibración se puede hacer en planta o solo en laboratorio?
Depende del servicio. Algunas verificaciones y ajustes básicos pueden hacerse in situ, pero la calibración completa con patrones certificados requiere condiciones controladas y equipación patrón que normalmente está en el laboratorio. En CERTIMET ofrecemos ejecución del servicio en laboratorio o in situ según el caso; consulta la mejor opción para tu operación.