Técnico industrial realizando inspección termográfica con cámara portátil frente a un tablero eléctrico abierto en planta.

Termografía industrial: detectar lo que el ojo no puede ver

Termografía industrial: qué es y cómo detecta fallas antes de que ocurran

La termografía industrial es una técnica de inspección que usa cámaras termográficas para visualizar la distribución de temperatura de equipos e instalaciones, sin contacto y, en muchas aplicaciones, mientras el equipo está en operación. Su valor está en detectar puntos calientes o diferencias térmicas que pueden indicar una anomalía antes de que se convierta en una falla, lo que la hace una herramienta clave del mantenimiento predictivo.
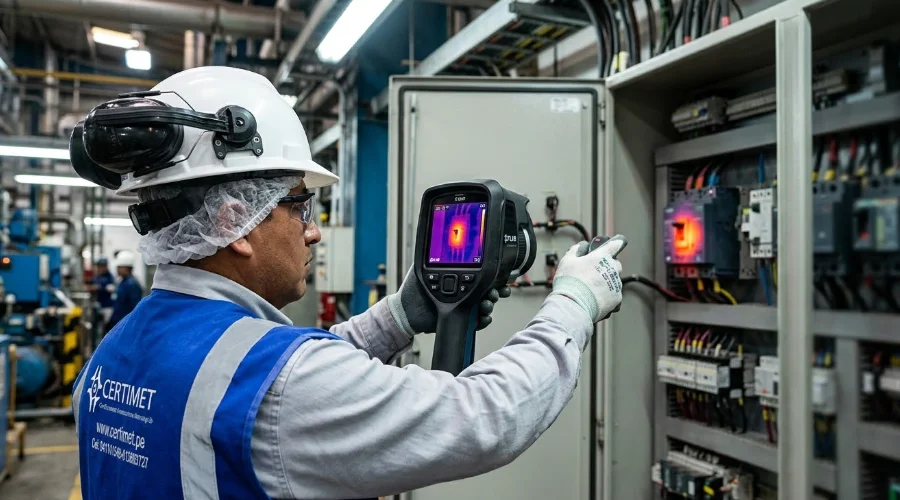
 

Técnico realizando inspección termográfica industrial a un tablero eléctrico con cámara termográfica.

¿Qué es la termografía industrial y cómo funciona?

Una cámara convencional muestra la apariencia de un equipo; una cámara termográfica detecta la radiación infrarroja que emiten las superficies y muestra cómo se distribuye la temperatura. En términos sencillos, permite «ver» el calor.
Esto revela diferencias que no son visibles a simple vista. Un tablero eléctrico puede verse normal en una inspección visual y, sin embargo, la imagen térmica podría mostrar una conexión con una temperatura muy distinta a la de los componentes vecinos. Ese punto merece atención.

¿Por qué la temperatura puede revelar una falla?

La mayoría de los equipos industriales trabaja dentro de ciertas condiciones térmicas. Cuando aparece una anomalía, esas condiciones pueden cambiar. Según el equipo y el problema, un aumento de temperatura puede estar relacionado con:
  • > Conexiones eléctricas deficientes o incremento de resistencia de contacto.
  • > Sobrecarga o desequilibrio entre fases.
  • > Fricción, lubricación inadecuada o deterioro de rodamientos.
  • > Problemas de ventilación o de aislamiento.
Importante: una temperatura elevada no significa automáticamente que exista una falla. Es una señal que debe analizarse dentro del contexto de operación del equipo.

¿Qué equipos se pueden inspeccionar con termografía?

Tiene aplicación amplia en instalaciones eléctricas y equipos mecánicos:
  • > Tableros eléctricos: permite identificar conexiones con calentamiento anormal, diferencias de temperatura entre fases y puntos calientes que requieren inspección adicional.
  • > Conexiones y sistemas eléctricos: cuando aumenta la resistencia de contacto se genera calor, una señal detectable con la cámara. La pregunta clave es si todos los componentes similares muestran un comportamiento térmico comparable.
  • > Motores eléctricos: aporta información sobre conexiones, carcasa, ventilación, rodamientos y condiciones de carga, y puede complementarse con análisis vibratorio.
  • > Rodamientos y sistemas mecánicos: ayuda a señalar componentes que se calientan por fricción, lubricación inadecuada, sobrecarga, desgaste o problemas de montaje.
  • > Transformadores y equipos de distribución: al comparar componentes similares (barras, interruptores, etc.) se detectan diferencias que podrían requerir investigación.

¿Qué es el ΔT y cómo se interpreta en una inspección termográfica?

Un técnico no busca solo «el punto más caliente». Analiza la diferencia de temperatura entre componentes similares (ΔT), la distribución del calor, las condiciones de carga, el historial de inspecciones y qué temperatura es razonable para ese componente.
Ejemplo práctico: si el componente A marca 48 °C y el B marca 49 °C, el ΔT es 1 °C. Pero si A marca 48 °C y B marca 72 °C, el ΔT es 24 °C, una diferencia que puede requerir investigación. Aun así, el ΔT no debe interpretarse de forma aislada: su significado depende del tipo de equipo, la carga, las condiciones ambientales y los criterios técnicos aplicables.

¿Cómo pasar de una imagen térmica a una decisión de mantenimiento?

La cámara genera la imagen; el análisis la convierte en información. El proceso puede resumirse en cinco pasos:
  • > 1. Inspeccionar: capturar imágenes térmicas bajo condiciones de operación conocidas.
  • > 2. Identificar: localizar puntos calientes o diferencias térmicas.
  • > 3. Comparar: contrastar con componentes similares y con inspecciones anteriores.
  • > 4. Analizar: determinar si la condición observada puede estar relacionada con una anomalía.
  • > 5. Actuar: definir si se continúa monitoreando, se inspecciona, se corrige o se programa mantenimiento.

¿La termografía reemplaza otras técnicas de mantenimiento predictivo?

No. La termografía observa el comportamiento térmico y funciona mejor como complemento del análisis vibratorio (comportamiento dinámico), el análisis de corriente (ciertas condiciones eléctricas) y la inspección visual (condiciones físicas visibles). Usadas en conjunto, dan una visión más completa de la condición de los activos.

¿Con qué frecuencia debe hacerse una inspección termográfica?

No existe una frecuencia única. Depende de la criticidad del equipo, su historial de fallas, las condiciones de operación, el nivel de carga, el ambiente de trabajo, las consecuencias de una falla y la estrategia de mantenimiento de la empresa. Los equipos críticos o con antecedentes de anomalías pueden requerir un seguimiento más frecuente.
Lo más valioso es comparar en el tiempo: si la inspección 1 muestra un comportamiento estable, la 2 una pequeña diferencia y la 3 una diferencia que aumenta, esa tendencia indica cuándo investigar y cuándo intervenir. Una medición es un dato; una serie de mediciones es una tendencia.

Termografía y mantenimiento predictivo con CERTIMET

La termografía no predice el futuro: aporta evidencia sobre la condición actual del equipo y detecta cambios que pueden requerir atención. En CERTIMET utilizamos la inspección termográfica para conocer la condición de los equipos, identificar y documentar anomalías térmicas, comparar componentes, dar seguimiento a tendencias y generar información que facilite las decisiones de mantenimiento.
La interpretación de una anomalía térmica debe considerar el tipo de equipo, las condiciones de operación, la carga, la temperatura ambiente, las características de la superficie y los criterios técnicos aplicables.

Preguntas Frecuentes

+¿Una temperatura elevada siempre indica una falla?
No. Una temperatura elevada es una señal que debe analizarse según el tipo de equipo, su carga, las condiciones ambientales y los criterios técnicos aplicables. Puede requerir solo seguimiento, una inspección adicional o una acción correctiva.
+¿Qué equipos se pueden inspeccionar con termografía industrial?
Tableros eléctricos, conexiones y sistemas eléctricos, motores, rodamientos y sistemas mecánicos, transformadores, barras, interruptores y otros equipos de distribución eléctrica.
+¿Con qué frecuencia debe realizarse una inspección termográfica?
No hay una frecuencia única. Depende de la criticidad del equipo, su historial de fallas, las condiciones de operación, la carga y la estrategia de mantenimiento. Lo recomendable es que forme parte de un programa planificado de monitoreo de condición.
+¿La termografía reemplaza el análisis vibratorio u otras técnicas predictivas?
No, las complementa. La termografía muestra el comportamiento térmico; el análisis vibratorio, el análisis de corriente y la inspección visual aportan otras perspectivas. En conjunto, permiten evaluar mejor la condición de los activos.
¿Qué está diciendo el calor de tus equipos?

La integración de inspecciones termográficas periódicas, el análisis de tendencias y otras técnicas de mantenimiento predictivo permite decidir con información técnica cuándo investigar y cuándo intervenir. Te ayudamos a conocer mejor la condición de tus equipos.

Contáctanos aquí

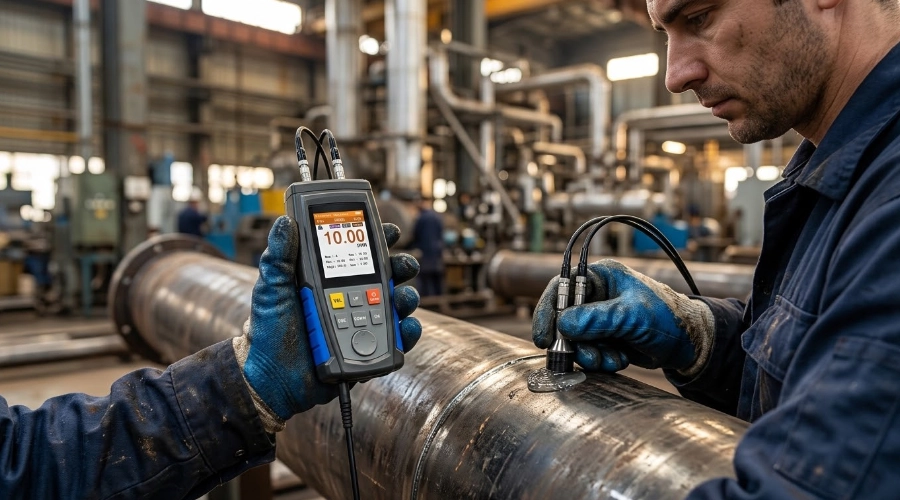
Técnico industrial usando un medidor ultrasónico portátil y palpador con gel para medir el espesor de una tubería de acero en una fábrica.

Tableros de control industrial con certificación SIL 2: qué garantiza este nivel de seguridad

Tableros de control SIL 2: qué garantiza este nivel de seguridad (y qué no)

Un tablero de control SIL 2 es el que forma parte de una función instrumentada de seguridad diseñada para alcanzar el nivel de integridad 2 según IEC 61508 / IEC 61511. Eso significa una probabilidad de fallo peligroso bajo demanda entre 0,001 y 0,01, es decir, una reducción del riesgo de entre 100 y 1.000 veces. El SIL no es un sello del tablero por sí solo: se demuestra para el lazo completo —sensor, lógica y elemento final—.


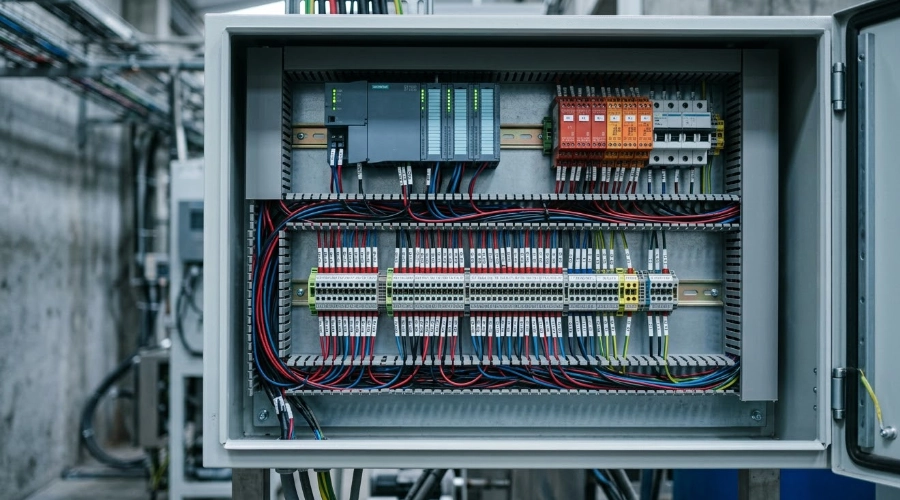
Interior de un tablero de control industrial con cableado ordenado y rotulado para una función instrumentada de seguridad SIL 2.

¿Qué significa SIL 2 en un tablero de control industrial?

SIL (Safety Integrity Level) mide qué tan confiable es una función de seguridad cuando realmente se la necesita. Existen cuatro niveles y, en la industria de procesos, los más usados son SIL 1, 2 y 3. El nivel SIL 2 se aplica a riesgos medios-altos, como una parada de emergencia por alta presión o alto nivel, y el tablero aloja la lógica y los circuitos que ejecutan esa función.

¿Qué garantiza realmente un tablero SIL 2?

  • > Sí garantiza: que la función, bien diseñada, con componentes adecuados y probada periódicamente, mantiene su probabilidad de fallo dentro del rango SIL 2.
  • > No garantiza que el riesgo desaparezca: reduce el riesgo, pero no lo elimina.
  • > No garantiza el nivel por sí solo: si el transmisor o la válvula no cumplen, el lazo completo no alcanza SIL 2.
  • > No se mantiene sin pruebas: sin pruebas periódicas (proof tests), el desempeño se degrada con el tiempo.

¿Qué se evalúa para alcanzar SIL 2?

  • > PFDavg: probabilidad promedio de fallo peligroso bajo demanda del lazo completo.
  • > SFF y HFT: fracción de fallas seguras y tolerancia a fallas del hardware.
  • > Capacidad sistemática: calidad del diseño y de los procesos, no solo del hardware.
  • > Intervalo de prueba: cada cuánto se verifica que la función responde como fue diseñada.

¿Por qué importan el montaje y el conexionado eléctrico?

Un diseño correcto puede perder desempeño por una ejecución deficiente. En el tablero influyen la selección de componentes con datos de seguridad documentados, la separación de los circuitos de seguridad respecto al control básico de proceso (BPCS), la protección y alimentación, un cableado ordenado y rotulado, la puesta a tierra, y la documentación as-built con pruebas previas a la puesta en servicio.
En CERTIMET ofrecemos el diseño, la selección de componentes, el ensamblaje y la instalación de tableros de control, que conectan instrumentos de campo, sistemas de comunicación y plataformas SCADA. Nuestra línea de ingeniería de control abarca BPCS, sistemas instrumentados de seguridad (SIS), paradas de emergencia (ESD) y DCS, y somos integradores oficiales WEG. El montaje ejecuta el diseño de ingeniería aprobado; la verificación del SIL corresponde al análisis de la función completa.

Ejemplo práctico: parada por sobrellenado de un tanque

Un transmisor de nivel envía la señal, la lógica de seguridad del tablero decide y cierra la válvula de ingreso. Para que ese lazo sea SIL 2, los tres elementos deben cumplir el nivel, el cableado debe respetar el diseño y la función debe probarse en campo con regularidad. Basta que uno falle en cualquiera de esos puntos para que el nivel de integridad no se cumpla.

Preguntas Frecuentes

+¿Qué significa SIL 2 en un tablero de control?
Significa que el tablero forma parte de una función de seguridad diseñada para una probabilidad de fallo peligroso bajo demanda entre 0,001 y 0,01, según IEC 61508 / IEC 61511. Equivale a reducir el riesgo entre 100 y 1.000 veces.
+¿Un tablero puede ser SIL 2 por sí solo?
No. El SIL se verifica para la función instrumentada de seguridad completa: sensor, lógica y elemento final. Los componentes pueden contar con datos o certificados de seguridad, pero el nivel alcanzado depende de la arquitectura, el montaje y las pruebas del lazo.
+¿Cuál es la diferencia entre SIL 1, SIL 2 y SIL 3?
Cada nivel reduce el riesgo unas 10 veces más que el anterior. SIL 1 reduce entre 10 y 100 veces, SIL 2 entre 100 y 1.000, y SIL 3 entre 1.000 y 10.000. A mayor nivel, mayores exigencias de diseño, redundancia y pruebas.
+¿En qué se diferencia un tablero de control común de uno para un SIS?
El control básico (BPCS) regula el proceso en operación normal. El SIS actúa solo ante condiciones peligrosas y debe mantenerse independiente del BPCS. Por eso su tablero exige componentes con datos de seguridad, separación de circuitos y pruebas periódicas documentadas.

¿Necesitas un tablero de control para una función de seguridad en tu planta?

La integración de un diseño de ingeniería bien definido, componentes adecuados y un montaje y conexionado eléctrico ordenado es la base de sistemas de control confiables. Te acompañamos en el ensamblaje e instalación de tableros según los requisitos de tu proyecto.

Contáctanos aquí

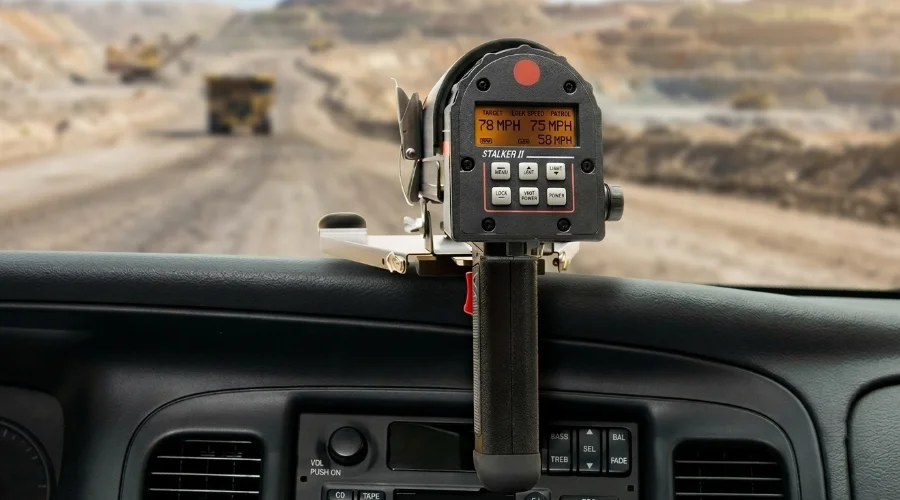
Pistola de radar Stalker II para control de velocidad montada en el salpicadero de un vehículo en una mina a cielo abierto.

Stalker II: radar de velocidad para minería y RIT

Stalker II: la solución portátil de medición de velocidad para control preventivo, garitas y cumplimiento del RIT en operaciones mineras e industriales

El Stalker II es un radar de velocidad portátil de tecnología direccional que CERTIMET trae por primera vez a Perú, pensado para el control preventivo de velocidad en garitas, rampas y accesos de operaciones mineras e industriales. En este artículo te explicamos cómo funciona y de qué manera apoya el cumplimiento del Reglamento Interno de Tránsito (RIT) y la gestión de Seguridad y Salud en el Trabajo (SST).


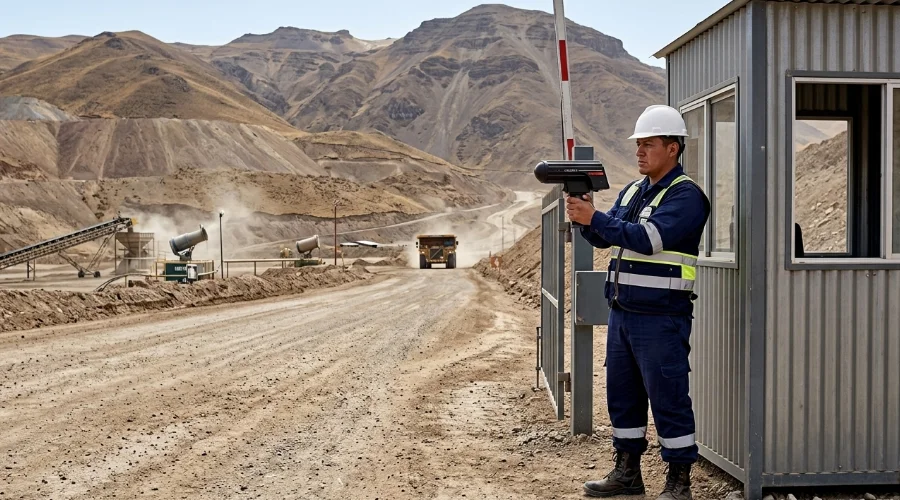
Supervisor sosteniendo el radar de velocidad Stalker II en una garita de acceso minero.

¿Por qué el control de velocidad es crítico en minería e industria?

En operaciones mineras, el transporte de personal entre campamentos, plantas y frentes de trabajo se realiza por vías internas donde la velocidad debe estar estrictamente controlada. Un exceso de velocidad en una rampa, un cruce o un acceso a garita puede derivar en incidentes graves, tanto para el personal como para los equipos.
Por eso, muchas empresas mineras establecen límites de velocidad específicos para el transporte interno entre campamentos, y necesitan una forma objetiva de verificar que esos límites se cumplan en el día a día, no solo en auditorías puntuales.

¿Qué es el Stalker II?

El Stalker II es un radar de velocidad de mano (handheld) de tecnología direccional, que permite medir con precisión la velocidad de vehículos —livianos, pesados o motocicletas— en tiempo real. Su formato portátil permite usarlo en distintos puntos de control: una garita de acceso, una rampa interna, un cruce peatonal o un punto de supervisión móvil.
A diferencia de un control basado solo en señalización o en reportes posteriores, el Stalker II permite una verificación presencial e inmediata de la velocidad, lo que facilita intervenir en el momento y reforzar la cultura de prevención dentro de la operación.


Pistola de radar Stalker II para control de velocidad montada en el salpicadero de un vehículo en una mina a cielo abierto.


Tecnología direccional y características técnicas

El Stalker II incorpora detección direccional (direction-sensing), que identifica si un vehículo se acerca o se aleja del punto de medición, algo especialmente útil en vías internas de doble sentido, comunes en accesos mineros e industriales.
Entre sus características técnicas destacan:
  • > Bloqueo de rastreo continuo (track-thru lock): mantiene la medición incluso si la señal se interrumpe momentáneamente por otro vehículo u obstáculo.
  • > Visualización de velocidad más fuerte y más rápida: útil en tramos con más de un vehículo circulando simultáneamente.
  • > Procesamiento digital de señal (DSP): rastreo de velocidad más rápido y estable.
  • > Construcción en carcasa de metal fundido (die-cast): resistente a golpes y al uso intensivo en campo, condiciones habituales en entornos mineros e industriales.
  • > Resistencia al agua: operable en condiciones de lluvia o humedad, con protección hasta 0,6 m de profundidad.

Versatilidad de uso: garitas, vehículos y motocicletas

Uno de los puntos fuertes del Stalker II es su adaptabilidad al punto de control:
  • > En garitas y puntos fijos: se puede operar de forma estacionaria, sostenido en mano o sobre un soporte, ideal para supervisar accesos, rampas o cruces internos.
  • > Montado en vehículo: cuenta con accesorios de montaje para uso en camionetas o vehículos de supervisión, permitiendo un control de velocidad mientras se recorre la vía.
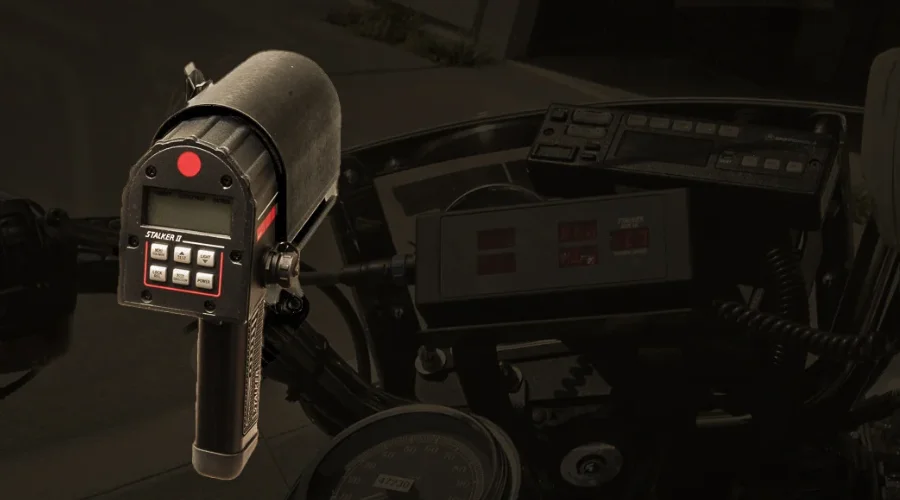
  • > Montado en motocicleta: también dispone de soporte para motocicleta, útil en supervisiones que recorren tramos extensos de accesos internos o vías de campamento.
Esta versatilidad permite que un mismo equipo se adapte tanto a un control fijo en garita como a un recorrido de supervisión, sin necesidad de múltiples instrumentos.

CERTIMET: primera empresa en traer el Stalker II a Perú

CERTIMET es la primera empresa en Perú en incorporar el Stalker II a su portafolio de soluciones de medición y control preventivo. Este equipo se suma al trabajo que la empresa viene realizando en instrumentación y control, ahora también orientado a fortalecer la gestión de SST y el cumplimiento del RIT en operaciones mineras e industriales.


Radar Stalker II con soporte de montaje para motocicleta de supervisión en acceso industrial.

Preguntas Frecuentes

+¿Qué es el Stalker II?
Es un radar de velocidad portátil de tecnología direccional, diseñado para medir la velocidad de vehículos en tiempo real desde un punto fijo o en movimiento.
+¿Para qué se usa el Stalker II en minería e industria?
Se utiliza como herramienta de control preventivo de velocidad en garitas, rampas y accesos internos, apoyando el cumplimiento del Reglamento Interno de Tránsito (RIT) y la gestión de Seguridad y Salud en el Trabajo (SST).
+¿El Stalker II se puede usar en vehículos y motocicletas?
Sí, cuenta con accesorios de montaje tanto para vehículos como para motocicletas, además de poder operarse de forma estacionaria en garitas o puntos fijos.
+¿CERTIMET comercializa el Stalker II en Perú?
CERTIMET es la primera empresa en el país en incorporar este equipo a su portafolio de soluciones de medición y control preventivo.

¿Necesitas fortalecer el control preventivo de velocidad en tus accesos internos?

La integración de un equipo de medición confiable en garitas y puntos de control es clave para reforzar el cumplimiento del RIT y la gestión de SST en tu operación. Conversemos sobre cómo el Stalker II puede adaptarse a tus vías internas.

Contáctanos aquí

Técnico usando la cámara termográfica HIKMICRO AI56 para detectar un punto de alta temperatura en tuberías de una planta industrial.

Imagen acústica aplicada al mantenimiento predictivo: detección de fugas y descargas parciales

Imagen acústica aplicada al mantenimiento predictivo: detección de fugas y descargas parciales

La imagen acústica es una tecnología de mantenimiento predictivo que traduce las emisiones sonoras y ultrasónicas de una fuga de aire comprimido o de una descarga parcial eléctrica en una representación visual sobre el equipo inspeccionado, permitiendo ubicar el origen del problema sin necesidad de revisar punto por punto toda la instalación.

En las instalaciones industriales, muchas pérdidas energéticas y fallas incipientes pueden pasar desapercibidas durante una inspección convencional. Una pequeña fuga en una línea de aire comprimido puede mantenerse activa durante largos periodos incrementando el consumo energético, mientras que una descarga parcial en un sistema eléctrico puede evolucionar hasta comprometer el aislamiento y generar una falla de mayor gravedad.

En ambientes industriales con presencia constante de motores, ventiladores, bombas y maquinaria, localizar estas anomalías mediante inspecciones auditivas o verificaciones punto por punto puede resultar complejo. Por ello, las áreas de mantenimiento buscan tecnologías capaces de localizar rápidamente la fuente del problema y documentar los resultados obtenidos.

La importancia de la imagen acústica en la industria

La imagen acústica permite transformar las emisiones sonoras y ultrasónicas generadas por determinadas anomalías en una representación visual sobre el activo inspeccionado.

Su aplicación puede aportar beneficios importantes en:

  • Sistemas de aire comprimido: localización de fugas en válvulas, conexiones, racores y tuberías.
  • Eficiencia energética: identificación de pérdidas que incrementan innecesariamente el consumo de los sistemas de compresión.
  • Mantenimiento eléctrico: detección de emisiones asociadas a determinadas descargas parciales.
  • Mantenimiento predictivo: identificación temprana y documentación de anomalías antes de que evolucionen hacia fallas mayores.

Tecnología de imagen acústica: HIKMICRO AI76

Para realizar este tipo de inspecciones de manera rápida y visual, en CERTIMET presentamos la Cámara de Imágenes Acústicas HIKMICRO AI76, desarrollada para la detección de fugas de gas o aire presurizado y descargas parciales en sistemas eléctricos.

  • 136 micrófonos MEMS de bajo ruido: permiten localizar fuentes acústicas en tiempo real y representar su ubicación directamente sobre la imagen del equipo inspeccionado.
  • Rango ajustable de 0 a 96 kHz: permite trabajar tanto con señales acústicas como ultrasónicas, facilitando la identificación de fenómenos que normalmente no pueden ser percibidos por el oído humano.
  • Inspección a distancia: cuenta con un rango de operación declarado de 0,3 a 100 m, permitiendo evaluar diferentes activos sin necesidad de realizar una revisión directa punto por punto.
  • Estimación de fugas y costos: además de localizar el punto de emisión, el equipo puede estimar la tasa de fuga, nivel de fuga y costo asociado, facilitando la priorización de reparaciones y el análisis de pérdidas energéticas.
  • Detección de descargas parciales: identifica automáticamente sistemas de 50/60 Hz y permite reconocer descargas de corona, partículas, flotantes y superficiales, aportando información útil para el mantenimiento eléctrico predictivo.
  • Análisis y generación de reportes: mediante el software Analyzer Acoustic, las imágenes capturadas pueden ser analizadas posteriormente y utilizadas para la elaboración de informes técnicos.

La HIKMICRO AI76 permite transformar una anomalía difícil de localizar en información visual y cuantificable, ayudando a reducir pérdidas energéticas, optimizar las rutinas de inspección y detectar problemas antes de que generen mayores consecuencias operativas.

Técnico usando la cámara termográfica HIKMICRO AI56 para detectar un punto de alta temperatura en tuberías de una planta industrial.

Preguntas Frecuentes

+¿Qué diferencia hay entre una cámara termográfica y una cámara de imagen acústica?
La cámara termográfica representa diferencias de temperatura, mientras que la cámara de imagen acústica capta emisiones sonoras y ultrasónicas (como las de una fuga o una descarga parcial) y las convierte en una representación visual sobre el equipo inspeccionado. Ambas tecnologías se complementan dentro de un programa de mantenimiento predictivo.
+¿Qué tipo de fugas puede detectar una cámara de imagen acústica como la HIKMICRO AI76?
La HIKMICRO AI76 está desarrollada para la detección de fugas de gas o aire presurizado, así como descargas parciales en sistemas eléctricos, localizando el punto de emisión mediante sus 136 micrófonos MEMS.
+¿La HIKMICRO AI76 puede usarse para inspecciones eléctricas?
Sí. El equipo identifica automáticamente sistemas de 50/60 Hz y permite reconocer descargas de corona, partículas, flotantes y superficiales, aportando información útil para el mantenimiento eléctrico predictivo.
+¿A qué distancia puede trabajar la cámara de imagen acústica AI76?
Cuenta con un rango de operación declarado de 0,3 a 100 m, lo que permite evaluar diferentes activos sin necesidad de realizar una revisión directa punto por punto.

¿Qué metodología utiliza actualmente su planta para localizar fugas de aire comprimido o detectar descargas parciales antes de que evolucionen en fallas mayores?

La integración de un sistema de imagen acústica como la HIKMICRO AI76 dentro de su programa de mantenimiento predictivo le permite ubicar visualmente el origen de estas anomalías, cuantificar su impacto y priorizar reparaciones con mayor precisión.

Contáctanos aquí

Sensores de pH y turbidez instalados en tuberías de una planta de tratamiento de agua industrial.

Sensores inteligentes y calibración: la base invisible de toda automatización exitosa

Sensores inteligentes y calibración: la base invisible de toda automatización exitosa

La calibración de sensores en automatización industrial es el proceso metrológico que garantiza que los instrumentos de medición entreguen valores exactos y trazables, evitando que un sistema automatizado tome decisiones sobre datos erróneos. Sin calibración periódica, sensores de pH, oxígeno disuelto, presión o temperatura generan desviaciones que comprometen la calidad del producto, la eficiencia del proceso y el cumplimiento normativo.

Los sensores como punto de partida

Un sistema automatizado toma decisiones basándose exclusivamente en lo que sus sensores le reportan. Si un sensor de oxígeno disuelto, pH, turbidez, nitrato o amonio entrega una lectura desviada, el sistema completo actuará sobre información incorrecta, sin importar cuán sofisticado sea el software de control o la arquitectura del PLC. Por esta razón, la selección del sensor adecuado para cada aplicación —considerando rango, precisión y condiciones del proceso— es una decisión tan importante como la del propio sistema de automatización.

En procesos de tratamiento de agua, por ejemplo, es común encontrar redes completas de sensores trabajando en conjunto: monitoreo de oxígeno disuelto, pH, nitrato, amonio, turbidez, cloro libre y ortofosfato, entre otros parámetros, que permiten ajustar dosificaciones y tiempos de proceso de forma automática y continua.
Dato clave: En una planta de tratamiento, un sensor de pH desviado en solo 0,5 unidades puede provocar una sobredosificación de químicos que eleve los costos operativos y genere incumplimiento de los límites de descarga.


Sensores de pH y turbidez instalados en tuberías de una planta de tratamiento de agua industrial.

¿Por qué la calibración es indispensable?

Todo sensor, sin importar su calidad, presenta desviaciones naturales con el uso y el tiempo. La calibración periódica corrige estas desviaciones y certifica que las mediciones se mantengan dentro de la exactitud requerida. Omitir este paso puede traducirse en decisiones de proceso equivocadas, sobrecostos por uso ineficiente de insumos e, incluso, incumplimientos frente a normativas de calidad.

  • Garantiza la exactitud y confiabilidad de los datos que recibe el sistema de automatización.
  • Extiende la vida útil de los instrumentos al detectar desviaciones antes de que generen fallas mayores.
  • Respalda la trazabilidad metrológica exigida por auditorías y certificaciones de calidad.
  • Previene pérdidas económicas asociadas a decisiones tomadas sobre datos incorrectos.

Buenas prácticas para mantener un sistema automatizado confiable

Establecer un cronograma de calibración basado en la criticidad de cada punto de medición, llevar un registro histórico de cada instrumento, y contar con un proveedor especializado que ofrezca tanto los equipos como el soporte técnico y los insumos necesarios (kits de reactivos, patrones de referencia, servicios de calibración certificada) son prácticas que marcan la diferencia entre un sistema automatizado que funciona de forma esporádica y uno que opera con confiabilidad real a largo plazo.

Recomendaciones prácticas:

  1. Definir frecuencias según criticidad. Un sensor en un reactor químico suele requerir calibración trimestral; uno en monitoreo ambiental, semestral.
  2. Documentar el historial. Cada certificado de calibración debe archivarse para auditorías y análisis de tendencia.
  3. Verificar la trazabilidad. Asegúrate de que tu laboratorio de calibración utilice patrones trazables a INACAL o NIST.
  4. Evaluar in-situ cuando sea necesario. Algunos sensores no pueden retirarse sin detener el proceso; en esos casos, la calibración in-situ es la mejor opción.

La importancia de la acreditación en la calibración

No toda calibración ofrece el mismo respaldo. Cuando un laboratorio está acreditado por INACAL-DA bajo la norma NTP-ISO/IEC 17025:2017, significa que sus procedimientos, personal y equipos han sido evaluados técnicamente y cumplen con estándares internacionales reconocidos.

En CERTIMET, contamos con el registro de acreditación LC-097, vigente hasta 2028, que respalda nuestras calibraciones en magnitudes como temperatura, presión, vacío, masa e instrumentos de pesaje. Esto garantiza que tus certificados sean reconocidos en auditorías y acuerdos de reconocimiento mutuo internacional.

Conclusión

La automatización no se sostiene solo en la tecnología de control: se sostiene en la calidad de la información que la alimenta. Contar con sensores adecuados y un programa de calibración riguroso es lo que realmente convierte un sistema automatizado en una herramienta confiable para la toma de decisiones.

En CERTIMET ofrecemos instrumentación de primera línea junto con servicios de calibración que aseguran la trazabilidad y exactitud que todo proceso automatizado necesita.

Preguntas Frecuentes

+¿Cada cuánto tiempo se deben calibrar los sensores industriales?
La frecuencia depende de la criticidad del proceso, las recomendaciones del fabricante y el historial de desviación del instrumento. En general, sensores en procesos químicos o de tratamiento de agua se calibran cada 3 a 6 meses, mientras que en aplicaciones menos exigentes puede ser anual. Lo importante es definir un cronograma basado en riesgo, no en costumbre.
+¿Qué pasa si no calibro los sensores de mi sistema automatizado?
Un sensor sin calibrar puede generar lecturas desviadas que el PLC o el SCADA interpretarán como reales. Esto produce decisiones de control incorrectas: sobredosificación, producto fuera de especificación, paradas de emergencia innecesarias o, lo peor, fallas que pasan desapercibidas hasta generar un incidente mayor.
+¿Qué significa que una calibración tenga trazabilidad metrológica?
Significa que el resultado de la calibración de tu sensor puede rastrearse, a través de una cadena ininterrumpida de comparaciones, hasta patrones nacionales o internacionales reconocidos (en Perú, a través de INACAL). Sin trazabilidad, el certificado de calibración no tiene validez técnica ni legal ante una auditoría.
+¿Puedo calibrar sensores de pH y oxígeno disuelto en mi planta sin detener el proceso?
Sí. En muchos casos es posible realizar la calibración in-situ, especialmente cuando los sensores están integrados en líneas de proceso que no pueden detenerse. La modalidad in-situ requiere técnicos especializados, patrones de referencia portátiles y procedimientos validados para no comprometer la integridad del sistema.

¿Tus sensores están entregando datos en los que puedes confiar?

La integración entre instrumentación de campo y sistemas de control solo funciona cuando la información es exacta. Si tu planta depende de sensores de pH, oxígeno disuelto, presión o temperatura, asegúrate de que cuenten con calibración acreditada y trazable.

Contáctanos aquí


Caudalímetro másico térmico industrial modelo SUP-MF Supmea instalado en tubería de acero con bridas dentro de una planta de procesos

Automatización industrial: el siguiente paso para plantas más eficientes y confiables

En un contexto donde la competitividad depende cada vez más de la precisión y la rapidez con la que una planta responde a sus procesos, la automatización industrial dejó de ser una opción exclusiva de las grandes corporaciones para convertirse en una necesidad real para empresas de todos los tamaños. Automatizar no significa únicamente instalar equipos nuevos: implica repensar cómo se mide, se controla y se toma decisiones dentro de un proceso productivo.


¿Qué implica automatizar un proceso?

La automatización industrial consiste en integrar sensores, instrumentos de medición y sistemas de control que permiten que un proceso opere con mínima intervención humana, manteniendo variables como caudal, temperatura, presión, pH o nivel dentro de rangos óptimos de forma continua. A diferencia del control manual, un sistema automatizado responde en tiempo real ante cualquier desviación, reduciendo errores y tiempos muertos.

Este proceso comienza siempre con una instrumentación confiable: sin sensores y transmisores correctamente calibrados, ningún sistema de automatización puede tomar decisiones acertadas. Por ello, la calidad y la trazabilidad metrológica de los instrumentos son la base sobre la que se construye cualquier proyecto de automatización exitoso.

Beneficios directos para la planta

La automatización bien implementada genera mejoras medibles desde el primer día de operación:

  • Reducción de errores operativos.
    Al eliminar la dependencia de lecturas y ajustes manuales, se minimizan las desviaciones causadas por el factor humano.
  • Mayor disponibilidad de datos en tiempo real.
    La información fluye de forma continua, lo que facilita la toma de decisiones ágil y fundamentada.
  • Optimización del consumo de insumos y energía.
    Mantener los procesos dentro de sus rangos ideales evita desperdicios y sobrecostos.
  • Mejora en la trazabilidad y el cumplimiento normativo.
    Los registros automáticos facilitan la auditoría y el cumplimiento de estándares de calidad del sector.
  • Disminución del riesgo para el personal.
    En zonas de operación críticas o de difícil acceso, el control remoto reduce la exposición del equipo a condiciones peligrosas.


El rol de la instrumentación en la automatización

Sensores de nivel, caudalímetros, transmisores de presión, analizadores de calidad de agua y termómetros patrón, entre otros instrumentos, son las piezas que hacen posible que un sistema automatizado «perciba» lo que ocurre dentro del proceso. Cada uno de estos equipos debe seleccionarse considerando las condiciones reales de operación: tipo de fluido, rango de medición, ambiente de trabajo y, en muchos casos, clasificación de zona cuando se trabaja con sustancias inflamables o atmósferas peligrosas.
Una vez instalados, estos instrumentos requieren un programa de calibración periódica que garantice que las mediciones sigan siendo confiables a lo largo del tiempo. Un sistema automatizado es tan bueno como los datos que recibe, y esos datos dependen directamente de instrumentos bien calibrados y mantenidos.


Caudalímetro másico térmico industrial modelo SUP-MF Supmea instalado en tubería de acero con bridas dentro de una planta de procesos


Conclusión

Invertir en automatización industrial es, en el fondo, invertir en información confiable y en la capacidad de reaccionar a tiempo. Las empresas que dan este paso no solo optimizan sus procesos, sino que construyen una base sólida para escalar su producción con mayor seguridad y control.


Preguntas Frecuentes

+¿La automatización industrial es solo para grandes empresas?
No. Hoy en día, empresas de todos los tamaños pueden beneficiarse de la automatización. Lo importante es diseñar una solución escalable que se ajuste al tamaño del proceso y a los objetivos de producción.
+¿Por qué falla un sistema automatizado si los instrumentos no están calibrados?
Porque el sistema toma decisiones basándose en los datos que recibe. Si un sensor o transmisor mide con desviación, el controlador actuará sobre información incorrecta, generando productos fuera de especificación, desperdicio o incluso paradas de emergencia.
+¿Qué instrumentos son indispensables para automatizar un proceso?
Depende del tipo de proceso, pero los más comunes incluyen sensores de nivel, caudalímetros, transmisores de presión, analizadores de calidad de agua y termómetros patrón. La selección debe considerar el fluido, el rango de medición y las condiciones ambientales.
+¿Con qué frecuencia se debe calibrar la instrumentación de un sistema automatizado?
La frecuencia depende del tipo de instrumento, la criticidad del proceso y los requisitos normativos del sector. Lo recomendable es establecer un programa de calibración periódico que garantice trazabilidad metrológica continua.


¿Tu proceso productivo depende de mediciones precisas para mantenerse competitivo? La integración de una instrumentación correctamente seleccionada y calibrada es el primer paso para que tu automatización realmente funcione


Contáctanos aquí

¿Qué es un PLC y cómo funciona en la automatización industrial?

La automatización industrial ha transformado la manera en que operan las plantas modernas. Actualmente, procesos que antes dependían completamente de la intervención humana pueden ejecutarse con mayor precisión, velocidad y seguridad gracias a los PLC.

Los Controladores Lógicos Programables, conocidos como PLC, se han convertido en el núcleo de múltiples sistemas industriales. Su capacidad para supervisar variables, ejecutar instrucciones y controlar equipos en tiempo real permite optimizar operaciones y mejorar la eficiencia productiva.

Pero ¿qué es exactamente un PLC y cómo funciona dentro de un proceso automatizado? 

¿Qué es un PLC?

Un PLC (Programmable Logic Controller o Controlador Lógico Programable) es un dispositivo electrónico diseñado para automatizar máquinas y procesos industriales.

Su función principal es recibir información desde sensores o dispositivos de campo, procesar esos datos mediante una lógica programada y ejecutar acciones automáticas sobre distintos equipos industriales.

A diferencia de una computadora convencional, el PLC está diseñado para operar en ambientes exigentes donde existen:

> Vibraciones.

> Polvo industrial.

> Humedad.

> Variaciones de temperatura.

> Interferencias eléctricas.

Gracias a esta robustez, los PLC son ampliamente utilizados en sectores como manufactura, minería, energía, alimentos, tratamiento de agua y automatización de edificios.

Componentes principales de un PLC

Para comprender cómo funciona un PLC, es importante conocer los elementos que conforman su arquitectura.

Fuente de alimentación

Es el componente encargado de suministrar energía al sistema y garantizar un funcionamiento estable del controlador.

CPU o unidad central de procesamiento

La CPU es el “cerebro” del PLC. Aquí se ejecutan las instrucciones programadas y se procesan todas las señales del sistema.

Módulos de entrada

Permiten recibir información desde sensores y dispositivos externos.

Algunos ejemplos son:

> Sensores de proximidad.

> Sensores de temperatura.

> Pulsadores.

> Interruptores de límite.

> Detectores de presión o nivel.

Módulos de salida

Son responsables de activar los dispositivos de campo según la lógica programada.

Entre ellos se encuentran:

> Motores.

> Válvulas.

> Bombas.

> Alarmas.

> Luminarias industriales.

Memoria

Almacena el programa de control y la información necesaria para la operación del sistema.

¿Cómo funciona un PLC?

El funcionamiento de un PLC se basa en un ciclo continuo de procesamiento que ocurre en milisegundos.

1. Lectura de entradas

El PLC recibe señales provenientes de sensores y dispositivos conectados al sistema.

2. Procesamiento de la lógica

La CPU analiza la información recibida y ejecuta el programa previamente configurado.

3. Activación de salidas

Según las condiciones establecidas, el PLC envía señales para activar o desactivar equipos industriales.

Este ciclo se repite constantemente, permitiendo un control preciso y en tiempo real del proceso.

Tipos de señales que procesa un PLC

Los PLC pueden trabajar con señales digitales y analógicas.

Señales digitales

Funcionan con estados simples como:

> Encendido/apagado.

> Abierto/cerrado.

> Activado/desactivado.

Señales analógicas

Permiten medir variables continuas como:

> Temperatura.

> Presión.

> Caudal.

> Nivel.

> Velocidad.

Gracias a esta capacidad, los PLC pueden controlar procesos simples y también aplicaciones industriales de alta complejidad.

Aplicaciones de los PLC en la industria

Los PLC tienen una gran versatilidad y pueden integrarse en diferentes tipos de operaciones.

Automatización de líneas de producción

Permiten coordinar maquinaria, transportadores y sistemas de ensamblaje.

Control de procesos industriales

Se utilizan para regular variables críticas como temperatura, presión y flujo.

Sistemas de bombeo y tratamiento de agua

Automatizan estaciones de bombeo, filtración y dosificación química.

Automatización de edificios

Controlan sistemas HVAC, iluminación y consumo energético.

Integración con HMI y SCADA

Facilitan la supervisión y visualización de procesos en tiempo real.

Ventajas de implementar PLC en procesos industriales

La automatización mediante PLC ofrece múltiples beneficios operativos.

Mayor eficiencia

Reduce tiempos de respuesta y mejora la productividad.

Menor intervención manual

Disminuye errores humanos en tareas repetitivas.

Flexibilidad operativa

La programación puede modificarse según las necesidades del proceso.

Monitoreo en tiempo real

Permite supervisar variables críticas y detectar anomalías rápidamente.

Integración con tecnologías inteligentes

Los PLC modernos pueden conectarse a redes industriales, sistemas IoT y plataformas de análisis de datos.

PLC y transformación digital industrial

Actualmente, los PLC forman parte de la evolución hacia la Industria 4.0.

Su integración con sensores inteligentes, plataformas SCADA y sistemas de monitoreo avanzado permite obtener información en tiempo real para optimizar el mantenimiento y mejorar la toma de decisiones.

Además, el análisis de datos industriales facilita implementar estrategias predictivas que reducen fallas y aumentan la disponibilidad de los activos.

Conclusión: el PLC como base de la automatización moderna

Los PLC se han consolidado como uno de los elementos más importantes dentro de la automatización industrial. Su capacidad para controlar procesos en tiempo real, mejorar la eficiencia y adaptarse a distintos entornos productivos los convierte en una solución clave para la industria moderna.

A medida que las operaciones industriales avanzan hacia sistemas más inteligentes y conectados, los PLC continúan siendo la base tecnológica que permite integrar monitoreo, control y análisis de datos en una sola plataforma operativa.

¿Qué es un PLC y cómo funciona en la automatización industrial?_PLC industrial-peru-CERTIMET

¿Tu proceso industrial necesita mayor control y automatización?
La integración de PLC, sistemas SCADA y soluciones de monitoreo industrial permite optimizar procesos, reducir tiempos de inactividad y mejorar la eficiencia operativa en diferentes aplicaciones industriales.

Contáctanos aquí

PORTADA-Automatización industrial inteligente cómo optimizar procesos con análisis de datos_automatización industrial inteligente-peru-CERTIMET

Automatización industrial inteligente: cómo optimizar procesos con análisis de datos

La automatización industrial ha dejado de enfocarse únicamente en la producción. Hoy, las organizaciones buscan que sus equipos sean capaces de entregar información en tiempo real, anticipar fallas y optimizar continuamente su rendimiento.

En este escenario, las máquinas inteligentes representan una evolución clave para la eficiencia operativa. Gracias a la integración de tecnologías de automatización, análisis de datos y monitoreo avanzado, es posible mejorar la disponibilidad de los activos, reducir tiempos de inactividad y optimizar el mantenimiento industrial.

Más allá de producir más, el objetivo actual es producir de forma más segura, eficiente y predecible. 

¿Qué hace realmente inteligente a una máquina?

Una máquina inteligente no solo ejecuta tareas automáticas. Además, puede monitorear su propio estado operativo, identificar anomalías y proporcionar información útil para la toma de decisiones.

Para lograrlo, estos sistemas integran diferentes tecnologías, como:

> PLCs y controladores industriales.

> Sensores inteligentes.

> Sistemas SCADA y HMI.

> Plataformas de análisis de datos.

> Historiadores industriales.

> Redes de comunicación industrial e IoT.

Gracias a esta integración, las empresas obtienen una mayor visibilidad de sus procesos y pueden actuar antes de que ocurra una falla crítica.

La importancia de los datos en la automatización industrial

En muchas plantas industriales existen grandes cantidades de información que no son aprovechadas correctamente. Sin embargo, esos datos pueden convertirse en una herramienta estratégica para mejorar la operación.

Por ejemplo, una máquina puede proporcionar información sobre:

> Consumo energético.

> Corriente en motores y variadores.

> Temperatura de operación.

> Vibración de activos rotativos.

> Tiempo de respuesta de actuadores.

> Presión y caudal en procesos críticos.

> Rendimiento de servomotores y encóders.

Cuando estos datos son analizados correctamente, permiten identificar desviaciones, pérdidas de eficiencia y condiciones anormales antes de que impacten la producción.

Monitoreo continuo: la base del mantenimiento inteligente

Uno de los principales beneficios de las máquinas inteligentes es la capacidad de implementar estrategias de mantenimiento predictivo y basado en condición.

A diferencia del mantenimiento correctivo, este enfoque permite monitorear continuamente el comportamiento de los equipos para detectar señales tempranas de desgaste o degradación.

Por ejemplo:

> Un incremento en la vibración puede indicar daño mecánico.

> Un aumento de temperatura puede revelar problemas eléctricos.

> Variaciones en el torque pueden evidenciar sobrecarga.

> Cambios en el tiempo de respuesta pueden señalar fugas neumáticas o fallas en actuadores.

De esta manera, las organizaciones reducen paradas no programadas y optimizan la disponibilidad de sus activos críticos.

PLC y SCADA: tecnologías clave para la captura de datos

En los sistemas de automatización modernos, los PLC cumplen un rol fundamental en la captura de información de alta velocidad.

Estos dispositivos pueden procesar señales en milisegundos, lo que resulta indispensable para detectar eventos rápidos que muchas veces no son visibles desde un sistema SCADA convencional.

Por su parte, los sistemas SCADA permiten:

> Supervisar procesos en tiempo real.

> Visualizar tendencias operativas.

> Generar alarmas y reportes.

> Centralizar la información de planta.

> Facilitar la toma de decisiones.

La combinación entre PLC, SCADA y plataformas de análisis crea una infraestructura robusta para la automatización inteligente.

Del monitoreo a la analítica avanzada

La transformación digital industrial no termina con la captura de datos. El verdadero valor aparece cuando esa información se convierte en inteligencia operativa.

Actualmente, las plantas industriales incorporan herramientas como:

Gráficos de tendencia

Permiten visualizar variaciones operativas y detectar comportamientos anormales.

Alarmas inteligentes

Generan alertas automáticas cuando una variable supera límites críticos.

Analítica predictiva

Ayuda a anticipar fallas mediante modelos estadísticos y análisis históricos.

Machine Learning e Inteligencia Artificial

Los algoritmos aprenden del comportamiento de la maquinaria y permiten optimizar procesos automáticamente.

Gracias a estas tecnologías, las empresas pueden tomar decisiones más rápidas, precisas y basadas en evidencia.

Aplicaciones prácticas de las máquinas inteligentes

La automatización y el análisis de datos tienen aplicaciones en múltiples sectores industriales.

Monitoreo de motores industriales

La integración de sensores de vibración, temperatura y corriente permite evaluar la salud del motor en tiempo real.

Supervisión de actuadores neumáticos

El análisis de tiempos de ciclo ayuda a detectar fugas y pérdidas de eficiencia.

Gestión energética

El monitoreo del consumo eléctrico facilita identificar desperdicios energéticos y optimizar costos operativos.

Control de procesos críticos

Variables como presión, temperatura, caudal y nivel pueden supervisarse continuamente para garantizar estabilidad y calidad.

Diagnóstico remoto

Las plataformas digitales permiten acceder a información del proceso desde distintos dispositivos y ubicaciones.

Cómo iniciar la implementación de máquinas inteligentes

La transición hacia una automatización más avanzada puede realizarse de forma progresiva.

Algunas acciones recomendadas son:

1- Identificar los activos críticos de planta.

2- Evaluar las capacidades de comunicación de los equipos existentes.

3- Incorporar sensores para monitoreo de condición.

4- Integrar sistemas SCADA y plataformas de visualización.

5- Implementar historiadores industriales para almacenar datos.

6- Analizar tendencias y fallas recurrentes.

7- Desarrollar estrategias de mantenimiento predictivo.

Con una correcta planificación, las organizaciones pueden mejorar su eficiencia sin necesidad de reemplazar toda su infraestructura.

Conclusión: la automatización inteligente como ventaja competitiva

Las máquinas inteligentes están transformando la forma en que opera la industria moderna. La combinación entre automatización, monitoreo y análisis de datos permite optimizar procesos, reducir costos y mejorar la confiabilidad operacional.

Además, el acceso a información en tiempo real facilita una gestión más eficiente de los activos industriales y fortalece las estrategias de mantenimiento preventivo y predictivo.

En un entorno cada vez más competitivo, la capacidad de convertir datos en decisiones representa una ventaja clave para garantizar continuidad operativa y crecimiento sostenible.

Automatización industrial inteligente cómo optimizar procesos con análisis de datos_automatización industrial inteligente-peru-CERTIMET

¿Tu planta está preparada para integrar tecnologías de automatización inteligente?
Contar con soluciones de monitoreo, control industrial y análisis de datos permite mejorar la eficiencia operativa, reducir fallas y optimizar el rendimiento de los activos críticos.

Contáctanos aquí

PORTADA-Mantenimiento preventivo industrial cómo reducir costos y evitar paradas no programadas_mantenimiento preventivo-peru-CERTIMET

Mantenimiento preventivo industrial: cómo reducir costos y evitar paradas no programadas

En muchas operaciones industriales todavía existe la idea de que un equipo puede seguir funcionando “hasta que falle”. A simple vista, esta estrategia parece reducir costos; sin embargo, en la práctica ocurre lo contrario. Cada parada inesperada, fuga o falla operativa genera pérdidas económicas que muchas veces no se detectan de inmediato.

Actualmente, el mantenimiento preventivo ya no se considera únicamente una actividad técnica. Por el contrario, se ha convertido en una herramienta estratégica para mejorar la disponibilidad de los activos, optimizar la productividad y proteger la rentabilidad de la planta.

En entornos donde cada hora de producción tiene un valor económico importante, postergar una intervención puede representar pérdidas mucho mayores que el costo del mantenimiento programado. 

El cambio de enfoque: del mantenimiento reactivo a la continuidad operativa

Uno de los principales errores en la industria es considerar el mantenimiento como un gasto y no como una inversión operativa. Cuando una empresa trabaja únicamente bajo un esquema reactivo, los equipos terminan operando bajo condiciones críticas hasta presentar una falla.

Por ello, adoptar una mentalidad preventiva implica entender que todos los activos de la planta forman parte de un mismo sistema productivo. Válvulas, actuadores, bombas, instrumentos y sistemas de control influyen directamente en la continuidad del proceso.

Además, una estrategia preventiva permite:

> Reducir paradas no programadas.

> Mejorar la confiabilidad de los equipos.

> Optimizar el rendimiento operativo.

> Disminuir costos correctivos.

> Extender la vida útil de los activos.

En otras palabras, el mantenimiento preventivo ayuda a proteger el tiempo productivo de la planta, que es uno de los recursos más valiosos para cualquier operación industrial.

Cómo calcular el costo real de una parada no programada

Muchas empresas conocen el costo de mantenimiento de sus equipos, pero no siempre calculan cuánto dinero pierden cuando un proceso se detiene.

Para cuantificar el impacto económico de la inactividad, es importante analizar algunos indicadores básicos:

Valor de producción por lote

Determina cuánto representa económicamente cada lote producido o cada ciclo operativo.

Producción diaria

Luego, calcula cuántos lotes o procesos completos se generan durante una jornada de trabajo.

Disponibilidad anual

Posteriormente, proyecta el valor de producción durante las horas operativas del año.

Costo por hora detenida

Finalmente, divide el valor total anual entre las horas de operación para conocer cuánto cuesta realmente una hora de parada.

Este análisis permite identificar qué equipos son críticos dentro del proceso y por qué una intervención preventiva puede generar un retorno económico inmediato.

Pequeñas fallas que generan grandes pérdidas

En muchos casos, los problemas más costosos comienzan con fallas aparentemente menores. Una fuga en una válvula, un actuador descalibrado o un instrumento con lecturas incorrectas pueden afectar directamente la estabilidad del proceso.

Por ejemplo, una fuga constante de nitrógeno o vapor no solo incrementa el consumo energético. También puede alterar los tiempos de producción, afectar la calidad del producto y retrasar operaciones críticas.

De igual manera, un sistema que trabaja fuera de sus parámetros óptimos suele exigir mayor esfuerzo operativo, lo que acelera el desgaste de los equipos y aumenta la probabilidad de fallas mayores.

Por eso, el monitoreo continuo y el mantenimiento preventivo permiten detectar desviaciones antes de que impacten la producción.

Activos rotativos y disponibilidad operativa

Otro aspecto importante dentro de una estrategia preventiva es la gestión de activos rotativos y repuestos críticos.

En lugar de esperar la falla total de un componente, muchas plantas industriales optan por reconstruir válvulas, actuadores o equipos críticos mientras mantienen unidades de respaldo disponibles.

Esta práctica ofrece ventajas importantes:

> Reduce tiempos de inactividad.

> Evita retrasos por importación o fabricación.

> Mejora la continuidad operativa.

> Disminuye costos frente a la compra de equipos nuevos.

> Facilita mantenimientos programados.

Además, disponer de repuestos estratégicos permite acelerar la recuperación del sistema frente a cualquier eventualidad.

Seguridad industrial y mantenimiento preventivo

La seguridad también está directamente relacionada con el estado de los equipos industriales. Cuando una planta opera bajo constantes fallas o intervenciones de emergencia, el riesgo operativo aumenta considerablemente.

En cambio, un programa preventivo ayuda a mantener condiciones de operación más estables y seguras.

Por ejemplo, la inspección periódica de válvulas, líneas de proceso, sistemas de vapor o instrumentos de medición permite prevenir:

> Sobrepresiones.

> Fugas peligrosas.

> Paradas críticas.

> Daños en equipos.

> Accidentes operativos.

Además, un entorno operativo más estable facilita que el personal pueda enfocarse en tareas de supervisión, control y optimización del proceso.

Recomendaciones para fortalecer una estrategia preventiva

Para mejorar la confiabilidad de los procesos industriales, es recomendable implementar algunas acciones clave:

Realizar inspecciones periódicas

Las revisiones programadas ayudan a identificar desgaste o desviaciones antes de una falla crítica.

Ejecutar mantenimiento especializado

Contar con personal técnico capacitado garantiza intervenciones más seguras y precisas.

Monitorear variables críticas

Instrumentos de presión, temperatura, flujo y nivel deben mantenerse correctamente calibrados para asegurar mediciones confiables.

Evaluar el desempeño de los equipos

El análisis de datos operativos permite detectar pérdidas de eficiencia y optimizar el mantenimiento.

Implementar programas de mantenimiento preventivo

Una planificación adecuada ayuda a reducir costos correctivos y mejorar la disponibilidad de los activos.

Conclusión

El mantenimiento preventivo no debe verse únicamente como una actividad técnica. Actualmente, forma parte de la estrategia operativa de cualquier planta que busque mejorar su productividad, reducir pérdidas y garantizar la continuidad de sus procesos.

Esperar a que un equipo falle puede parecer una solución económica a corto plazo. Sin embargo, las consecuencias suelen reflejarse en mayores costos de reparación, pérdidas de producción y riesgos operativos.

Por ello, implementar programas de mantenimiento, monitoreo y verificación periódica permite tomar decisiones más eficientes y sostenibles para la operación industrial.

Mantenimiento preventivo industrial cómo reducir costos y evitar paradas no programadas_mantenimiento preventivo-peru-CERTIMET

¿Tus equipos están preparados para operar de forma continua y segura?
Contar con estrategias de mantenimiento preventivo, monitoreo industrial y verificación de instrumentos permite reducir paradas inesperadas y mejorar la confiabilidad de los procesos.

Contáctanos aquí

PORTADA-Reutilización de agua blanca en la industria papelera: eficiencia y control del proceso_reutilización de agua blanca-peru-CERTIMET

Reutilización de agua blanca en la industria papelera: eficiencia y control del proceso

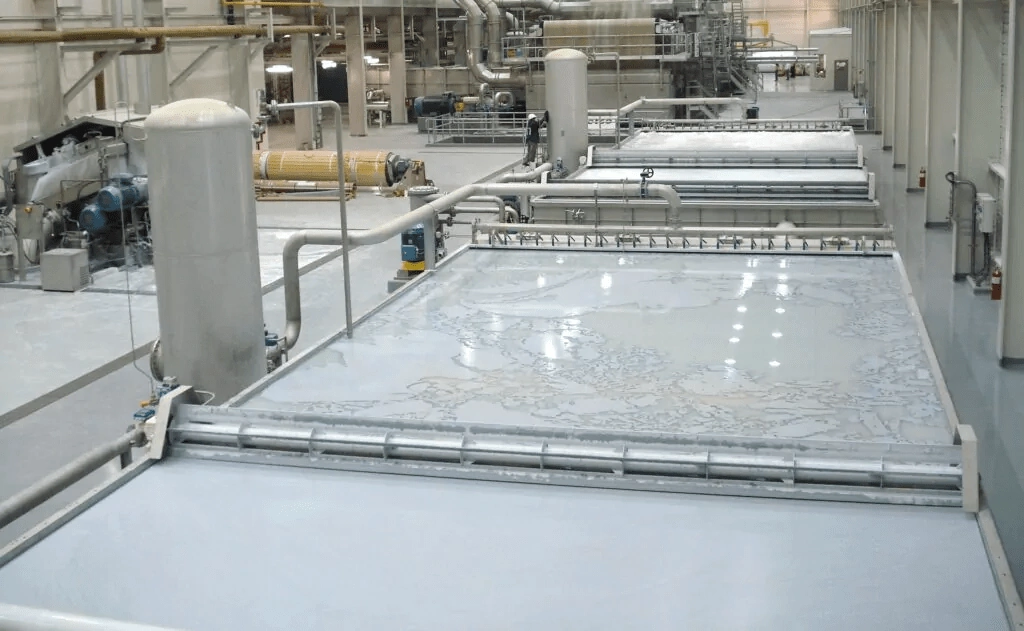
La industria papelera depende de grandes volúmenes de agua para transportar, procesar y transformar la pulpa durante la fabricación del papel. Sin embargo, gran parte de este recurso aún puede reutilizarse dentro del mismo proceso industrial mediante sistemas adecuados de monitoreo y control.

En este contexto, el agua blanca deja de considerarse un residuo y pasa a convertirse en una fuente importante de recuperación de recursos y optimización operativa. Gracias a las tecnologías de automatización analítica y control de procesos, las plantas pueden mejorar la eficiencia hídrica, reducir pérdidas y optimizar el consumo energético. 

¿Qué es el agua blanca en la fabricación de papel?

El agua blanca es el efluente generado durante la formación de la hoja de papel. Aunque visualmente parece un residuo, contiene fibras, partículas minerales y componentes útiles que aún pueden reincorporarse al proceso productivo.

De hecho, esta corriente puede contener una cantidad importante de fibra recuperable, lo que representa una oportunidad para reducir pérdidas de materia prima y mejorar la eficiencia de la planta.

Por ello, muchas industrias implementan sistemas de recuperación y recirculación que permiten reutilizar el agua dentro de distintas etapas del proceso.

La importancia del reúso de agua en procesos industriales

Actualmente, la reutilización de agua se ha convertido en una estrategia clave para la sostenibilidad y competitividad industrial.

Además de reducir el consumo hídrico, el reúso permite:

> Disminuir costos operativos

> Reducir descargas de efluentes

> Optimizar el uso de materias primas

> Mejorar la eficiencia energética

> Incrementar la estabilidad del proceso

En consecuencia, las plantas que incorporan sistemas de control y monitoreo continuo logran procesos más eficientes y sostenibles.

El control de pH como parte fundamental del proceso

Uno de los parámetros más importantes en el tratamiento y reutilización del agua blanca es el pH.

Su monitoreo permite controlar diferentes etapas del proceso, especialmente en la recuperación de fibras y partículas minerales.

Recuperación de sólidos y fibras

Mediante ajustes adecuados de pH y procesos de floculación, es posible favorecer la agregación de partículas finas para facilitar su separación y recuperación.

Esto ayuda a reincorporar materiales útiles nuevamente a la línea de producción.

Protección de equipos industriales

Por otro lado, el control químico del agua también contribuye a minimizar problemas de corrosión e incrustaciones en:

> Calderas

> Bombas

> Intercambiadores de calor

> Sistemas de vacío

> Tuberías industriales

Gracias a ello, se mejora la confiabilidad operativa y se reducen costos de mantenimiento.

Automatización analítica para optimizar el tratamiento de agua

La automatización industrial cumple un papel importante en los sistemas modernos de reutilización de agua.

Actualmente, las plantas integran sensores analíticos conectados a PLC y sistemas SCADA para supervisar variables críticas en tiempo real.

Entre los parámetros más monitoreados destacan:

> pH

> Conductividad

> ORP

> Turbidez

> Nivel de sólidos

Esta integración permite automatizar dosificaciones químicas, generar alarmas preventivas y mantener una operación más estable y eficiente.

Además, el monitoreo continuo facilita la trazabilidad y mejora el control de calidad del proceso.

Agua reutilizada para diferentes aplicaciones industriales

Una vez tratada y acondicionada, el agua blanca puede reutilizarse en diversas aplicaciones dentro de la planta.

Por ejemplo:

> Dilución de pulpa

> Sistemas de limpieza

> Circuitos de enfriamiento

> Preparación de soluciones químicas

> Sistemas de vacío y vapor

Esto permite disminuir significativamente el consumo de agua fresca y mejorar la eficiencia global de la operación.

La eficiencia operativa como ventaja competitiva

La reutilización del agua ya no es únicamente una medida ambiental. Hoy representa una estrategia industrial orientada a reducir costos y optimizar recursos.

Las empresas que incorporan tecnologías de monitoreo analítico y automatización logran procesos más controlados, sostenibles y rentables.

Además, la implementación de sistemas de control continuo ayuda a mejorar la estabilidad operativa y facilita el cumplimiento de estándares ambientales cada vez más exigentes.

Conclusión: hacia procesos papeleros más sostenibles

El reúso de agua blanca permite transformar un efluente industrial en una fuente de recuperación y eficiencia para la industria papelera.

Mediante el control de pH, la automatización analítica y el monitoreo continuo, las plantas pueden optimizar recursos, proteger sus equipos y mejorar el desempeño operativo.

En un entorno industrial donde la sostenibilidad y la eficiencia son prioritarias, la gestión inteligente del agua se convierte en un elemento clave para garantizar procesos más competitivos y responsables.

Reutilización de agua blanca en la industria papelera: eficiencia y control del proceso_reutilización de agua blanca-peru-CERTIMET

¿Su sistema de reutilización de agua garantiza estabilidad y control en el proceso?
La automatización y monitoreo adecuado del pH ayudan a optimizar recursos, reducir pérdidas y mejorar la eficiencia operativa en la industria papelera.

Contáctanos aquí